


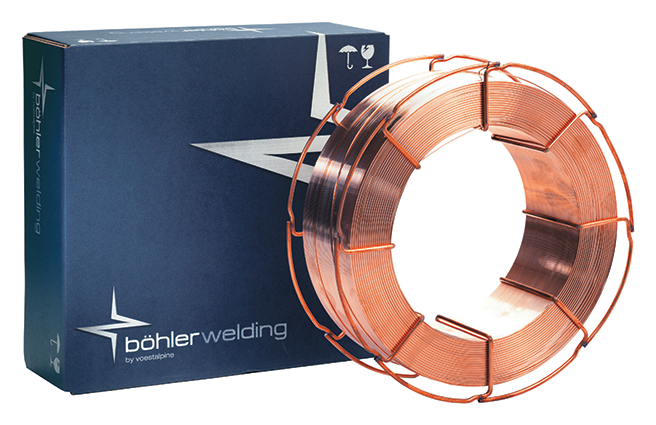
Drát MIG BOHLER DCMS-IG 1,0mm /18kg (CrMo1) (27853)
Potřebujete poradit?
Drát MIG BOHLER DCMS-IG 1,0mm /18kg (CrMo1) (27853)
581 Kč s DPH

Drát MIG BÖHLER DCMS-IG 1,0 mm / 18 kg (CrMo1) – 27853
BÖHLER DCMS-IG je profesionální nízkolegový plný svařovací drát určený pro MAG svařování žáruvzdorných chrom-molybdenových ocelí. Odpovídá klasifikaci EN ISO 21952-A: G CrMo1Si a AWS A5.28: ER80S-B2Si. Je určen především pro svařování kotlových, potrubních a konstrukčních ocelí legovaných přibližně 1,25 % chromem a 0,5 % molybdenem.
Legující prvky chrom (Cr) a molybden (Mo) přispívají k pevnosti, houževnatosti a odolnosti svarového kovu proti tečení při zvýšených teplotách. Svarový kov má převážně bainitickou mikrostrukturu a poskytuje dobré mechanické vlastnosti po popouštění nebo vhodném tepelném zpracování. Výrobce uvádí použitelnost pro žárupevné konstrukce s návrhovými teplotami až do 570 °C, při dodržení příslušných materiálových a konstrukčních požadavků.
Drát BÖHLER DCMS-IG je vhodný zejména pro svařování oceli 13CrMo4-5 (1.7335) a kompatibilních žáropevných ocelí 15CrMo5 (1.7262), 16CrMoV4 (1.7728), 25CrMo4 (1.7218), 24CrMo5 (1.7258) a 42CrMo4 (1.7225). Používá se také pro vybrané ocelové odlitky a materiály podle ASTM, například ASTM A335 P11/P12, A213 T12, A182 F12 a A217 WC6. Vhodnost konkrétního spoje musí být posouzena podle základního materiálu a schváleného postupu svařování.
Mezi typické oblasti použití patří parní kotle, tlakové nádoby, vysokoteplotní potrubí, výměníky tepla, energetická zařízení, technologické rozvody a komponenty petrochemických provozů. Drát je určen pro svařování konstrukcí vystavených dlouhodobému tepelnému a mechanickému zatížení, u kterých je důležitá odolnost proti tečení a stabilita mechanických vlastností.
BÖHLER DCMS-IG se vyznačuje dobrými podávacími vlastnostmi, plynulým průběhem svařování a dobrým smáčením svařovacích hran. Drát má rovnoměrnou měděnou povrchovou vrstvu s nízkým celkovým obsahem mědi, která přispívá k spolehlivému přenosu svařovacího proudu a ochraně povrchu drátu.
Svařování se provádí procesem MAG (135) s ochranným plynem Ar/CO2 (M21) nebo 100 % CO2 (C1) podle EN ISO 14175. Používá se stejnosměrný svařicí proud s kladnou polaritou svařicího drátu DC+. Při použití čistého CO2 se mechanické vlastnosti svařovacího kovu mohou lišit od vlastností dosažených se směsným ochranným plynem.
Při svařování žáropevných CrMo ocelí je nutné dodržovat správný předehřev, mezivrstvovou teplotu a následné tepelné zpracování. Výrobce uvádí orientační předohřev 200–300 °C podle tloušťky stěny a druhu základního materiálu. Běžné následné tepelné zpracování se provádí při teplotách 600–700 °C. Přesný režim musí vycházet ze schváleného technologického postupu svařování (WPS).
Průměr 1,0 mm umožňuje kontrolované MAG svařování potrubních spojů, tlakových komponentů a středně tlustých dílů z žárupevných ocelí. Drát se dodává v 18 kg balení na cívce pro profesionální a průmyslová svařovací zařízení.
Hlavní výhody:
- Profesionální žáruvzdorný svárací drát BÖHLER DCMS-IG
- Klasifikace EN ISO 21952-A G CrMo1Si
- Klasifikace AWS A5.28 ER80S-B2Si
- Určen pro MAG svařování žáruvzdorných CrMo ocelí
- Legování přibližně 1,2 % Cr a 0,5 % Mo
- Dobrá pevnost a houževnatost svarového kovu
- Odolnost proti tečení při zvýšených teplotách
- Použití do návrhových teplot 570 °C podle výrobce
- Vhodný pro oceli 13CrMo4-5 a 15CrMo5
- Použitelný pro materiály ASTM A335 P11 a P12
- Vhodný pro svařování žárupevných ocelových odlitků
- Možnost svařování vybraných zušlechtěných ocelí
- Dobré podávací vlastnosti a stabilní svárací proces
- Rovnoměrný poměděný povrch s nízkým obsahem mědi
- Vhodný pro výrobu a opravy parních kotlů
- Použití u tlakových nádob a vysokoteplotních potrubí
- Uplatnění v energetice a petrochemickém průmyslu
- Ochranný plyn Ar/CO2 nebo CO2
- Svařování stejnosměrným proudem DC+
- Doporučený předohřev 200–300 °C
- Průměr 1,0 mm pro profesionální MAG svařování
- Průmyslové balení 18 kg na cívce
Klasifikace:
| Norma / označení | Klasifikace |
|---|---|
| EN ISO 21952-A | G CrMo1Si |
| AWS A5.28 / SFA-5.28 | ER80S-B2Si |
| Starší označení AWS | ER80S-G / ER80S-B2 (mod.) |
| Obchodní označení | BÖHLER DCMS-IG |
| Materiálová skupina | CrMo1 – nízkolegovaná žáruvzdorná ocel |
| Typ přídavného materiálu | Plný nízkolegovaný svarový drát |
| Svářovací proces | MAG (135) |
| Ochranný plyn | C1 / M21 |
| Polarita | DC+ |
Chemické složení:
| Chemický prvek | Typický obsah (%) |
|---|---|
| Uhlík (C) | 0,11 |
| Křemík (Si) | 0,60 |
| Mangán (Mn) | 1,00 |
| Chrom (Cr) | 1,20 |
| Molybden (Mo) | 0,50 |
| Železo (Fe) | Zbytek |
Typické chemické složení plného drátu podle technického listu BÖHLER DCMS-IG (08/2023). Hodnoty nepředstavují chemickou analýzu konkrétní výrobní šarže.
Mechanické vlastnosti:
| Mechanická vlastnost | Ar + 18 % CO2 (M21) | 100 % CO2 (C1) |
|---|---|---|
| Mez kluzu Rp0,2 | 440 MPa (min. 355 MPa) | 420 MPa (min. 355 MPa) |
| Pevnost v tahu Rm | 570 MPa (min. 550 MPa) | 550 MPa (min. 510 MPa) |
| Tažnost A5 | 23 % (min. 20 %) | 24 % (min. 20 %) |
| Nárazová energie KV (+20 °C) | 150 J (min. 47 J) | 110 J (min. 47 J) |
| Nárazová energie KV (-10 °C) | 100 J (min. 47 J) | 55 J (min. 47 J) |
| Tepelné zpracování | 680 °C / 2 hodiny | 680 °C / 5 hodin |
Typické a minimální mechanické vlastnosti čistého svarového kovu podle technického listu BÖHLER DCMS-IG (08/2023). Výsledky jsou uvedeny po tepelném zpracování při 680 °C a závisí na ochranném plynu. Nejde o zkušební certifikát konkrétní dodané šarže.
Potřebujete poradit?
Alternativní zboží
Drát MIG BOHLER DCMS-IG 1,2mm/18kg (CrMo1) 27860
363 Kč s DPH
Potřebujete poradit?


Lieskovská cesta 13
962 21 Lieskovec





