


- Svářečky
- Svařovací hořáky
- Přídavné svařovací materiály
- Abrazivní a řezný materiál
- Ochranné pomůcky a oděvy
- Nářadí
- Akumulátorové ruční nářadí

- Akumulátorová vrtací a bourací kladiva

- Akumulátorová zahradní technika

- Akumulátorové brusky

- Akumulátorové kompresory a čerpadla

- Akumulátorové mazací lisy

- Akumulátorové multifunkční nářadí

- Akumulátorové nýtovací stroje

- Akumulátorové pily

- Akumulátorové pracovní světlomety

- Akumulátorové páječky

- Akumulátorové rázové utahováky

- Akumulátorové vrtačky

- Akumulátorové vytlačovací a tavné pistole

- Akumulátory pro akumulátorové nářadí a nabíječky

- Sady akumulátorového nářadí

- Testery, měřiče a inspekční kamery

- Akumulátorová vrtací a bourací kladiva
- Děrovačky

- Elektrické nářadí

- Magnetické vrtačky

- Příslušenství

- Ruční nářadí

- Úkosovačky

- Úložné systémy

- Akumulátorové ruční nářadí
- Ostatní produkty


Přídavné svařovací materiály


📑Typy přídavných svařovacích materiálů a jejich využití
Jaké existují přídavné materiály pro svařování?
Přídavné materiály se dělí podle způsobu svařování a typu nosiče kovu. Každý druh je určen pro jinou technologii, rozsah použití a materiál.
Svařovací dráty (MIG/MAG)
Svařovací dráty jsou základním spotřebním materiálem při poloautomatickém svařování MIG a MAG. Dají se rozdělit na:
- Plné dráty – vhodné zejména pro běžné aplikace v průmyslu i dílně. Jsou stabilní, s nízkým rozstřikem.
- Trubičkové (plněné) dráty – určeny pro speciální aplikace, jako např. svařování ve větru nebo při vyšším výkonu. Obsahují práškovou náplň s tavidlem a někdy nevyžadují ochranný plyn.
Plyny používané při svařování drátem hrají důležitou roli – směs argonu s CO₂ nebo čistý CO₂ při MAG svařování, resp. čistý argon při MIG. Volba plynu ovlivňuje kvalitu svaru, rozstřik a stabilitu oblouku.
Přídavné elektrody (MMA)
Při ručním obloukovém svařování (MMA) se používají obalené elektrody. Jejich výběr závisí na povaze svaru a pracovním prostředí:
- Rutilové elektrody – snadno se zapalují a jsou vhodné pro běžné práce. Produkují estetický svar, ale méně odolný.
- Základní elektrody – poskytují pevné a houževnaté svary. Odolné proti prasklinám, ale náročnější na zpracování.
- Celulózové elektrody – ideální pro svislé svary a potrubní aplikace. Vytvářejí silný pronikající oblouk, ale vyžadují zkušeného svářeče.
TIG svařovací tyčky
TIG svařování využívá netavící se elektrodu a ručně podávané přídavné tyčky. Volba správného materiálu je klíčová:
- Hliník (např. ER4045, ER5356) – ideální pro lehké kovy a jejich slitiny.
- Nerezová ocel (např. ER308L) – běžně používaná v potravinářství a chemickém průmyslu.
- Měď, nikl, titan – používané při specifických průmyslových aplikacích.
Velký význam má čistota tyčky – kontaminovaný materiál může vést k pórovitosti a ztrátě pevnosti svaru. Proto se doporučuje používat přídavné tyčky nejvyšší kvality s certifikátem.
Přídavné materiály pro plazmové a laserové svařování
Moderní technologie jako plazmové a laserové svařování často vyžadují speciální přídavné materiály s přesným chemickým složením a vysokou čistotou.
- Tyto materiály se používají tam, kde je kladen extrémní důraz na kvalitu svaru – v letectví, zdravotnické technice nebo high-tech výrobě.
- I když jsou cenově náročnější, investice se vyplatí při aplikacích s vysokými nároky na přesnost a bezchybnost.
⚙️Jak si vybrat správný přídavný materiál?
Na co si dát pozor při výběru přídavných svařovacích materiálů?
Správný výběr přídavného materiálu není jen o ceně či dostupnosti. Ovlivňuje ho více technických a praktických faktorů, které rozhodují o výsledné kvalitě svaru, jeho životnosti, pevnosti a vzhledu. Podívejme se, na co konkrétně se zaměřit:
Jaký materiál svařujete?
Prvním a nejdůležitějším krokem je identifikace základního materiálu, který chcete svařovat. Různé kovy mají odlišné fyzikální a chemické vlastnosti, což vyžaduje kompatibilní přídavný materiál.
- Ocel – běžná uhlíková ocel snese široké spektrum přídavných materiálů. Důležité je sledovat obsah uhlíku a legujících prvků.
- Hliník – vyžaduje speciální hliníkové tyčky nebo dráty (např. ER4043, ER5356), které zajistí dobrý průvar a odolnost proti praskání.
- Nerezová ocel – doporučuje se použít přídavné materiály se stejnou nebo vyšší odolností vůči korozi (např. ER308L, ER316L).
- Jiné kovy – měď, titan, nikl a jejich slitiny vyžadují speciální přídavné materiály určené pro konkrétní použití.
Jaká je požadovaná pevnost svaru?
Při výběru materiálu je nutné zvážit, jaké zatížení bude svar snášet. Ne každý svar musí být extrémně pevný – někdy postačí vizuálně kvalitní spoj, jindy musí odolávat vysokým silám, vibracím či chemickým vlivům.
- Konstrukční svary – vyžadují vysokou pevnost, houževnatost a často i odolnost vůči teplotním změnám. Zde je vhodné použít bazické elektrody nebo kvalitní plné dráty.
- Estetické svary – používají se tam, kde je důležitý hladký vzhled a minimální rozstřik, např. v interiérech nebo designových aplikacích. Ideální jsou TIG tyčky nebo rutilové elektrody.
Použité svařovací zařízení
Každý typ svářečky pracuje s jiným typem přídavného materiálu. Důležité je proto sladit typ zařízení s kompatibilním spotřebním materiálem:
- MIG/MAG svářečky – využívají svařovací dráty (plné nebo trubičkové), které se automaticky podávají do oblouku.
- TIG svářečky – vyžadují ručně podávané tyčky, vysokou čistotu a přesnost.
- MMA (obalené elektrody) – vyžadují elektrody s vhodným obalem (rutilové, bazické, celulózové).
- Plázmová a laserová svářečky – pracují se speciálními přídavnými materiály, které musí být dokonale čisté a homogenní.
Prostředí, ve kterém se bude svařovat
Okolní prostor a podmínky mají často větší vliv, než se na první pohled zdá. Vlhkost, teplota, vítr či prach mohou ovlivnit kvalitu svařování a výběr materiálu:
- V exteriéru nebo větrném prostředí – doporučuje se trubičkový drát s vlastní ochrannou atmosférou nebo elektrody, které nepotřebují externí plyn.
- V interiéru nebo v kontrolovaném prostředí – lze použít MIG/MAG s plynovou ochranou, TIG tyčky a jiné citlivější materiály.
- Při nízkých teplotách – je třeba volit materiály, které neztrácí houževnatost, např. bazické elektrody nebo slitiny se zvýšenou odolností vůči teplotnímu šoku.
Které certifikace by měl přídavný materiál splňovat?
V technických, průmyslových a stavebních aplikacích nestačí jen „dobře vypadající“ svar. Kvalita, sledovatelnost a shoda s normami jsou nezbytné:
- Vybírejte přídavné materiály, které jsou certifikovány podle EN ISO 14341, EN ISO 2560, AWS, DIN a dalších mezinárodních standardů.
- Certifikáty zaručují, že materiál byl testován, má přesné chemické složení a splňuje parametry pevnosti, rázové houževnatosti a odolnosti proti korozi.
- To je obzvlášť důležité při výrobě tlakových nádob, mostů, zábradlí nebo konstrukcí s bezpečnostní funkcí.
🏭Údržba a skladování přídavných svařovacích materiálů
Jak správně skladovat přídavné svařovací materiály?
Přídavné materiály, jako jsou dráty, elektrody nebo TIG tyčky, jsou citlivé na vnější podmínky. Vlhkost, prach, nečistoty či změny teplot mohou výrazně ovlivnit jejich kvalitu, čímž se zvyšuje riziko defektů ve svarech. Proto je správné skladování a manipulace základem kvalitního svařování – zejména pokud se materiály nepoužívají ihned po nákupu.
Ochrana před vlhkostí a korozí
Jedním z největších nepřátel svařovacích materiálů je vlhkost, která způsobuje:
- Korozi povrchu přídavných tyček a drátů, což může vést k pórovitosti svaru nebo zhoršené vodivosti oblouku.
- Vstřebávání vody do obalených elektrod, čímž dochází k jejich „vlhnutí“ a při svařování následně ke vzniku pórů, trhlin a prskání.
Doporučená opatření:
- Skladovat elektrody a tyčky v suchých, uzavřených obalech nebo speciálních zásobnících s nízkou vlhkostí.
- Používat odvlhčovače nebo vyhřívané skříňky (sušičky elektrod), zejména pro bazické elektrody.
- V případě narušení balení elektrod se doporučuje je přepéct v sušičce podle doporučení výrobce před opětovným použitím.
Správné podmínky skladování pro různé typy materiálů
Každý typ přídavného materiálu má specifické požadavky na skladování:
- Elektrody (MMA): Uchovávat v suchu, při stabilní teplotě (cca 10–25 °C), nejlépe v originálním balení. Bazické elektrody jsou citlivé na vzdušnou vlhkost – vyžadují speciální sušení.
- Svařovací dráty (MIG/MAG): Doporučuje se skladovat je v uzavřených obalech nebo zásobnících. Neskladovat ve vlhkém nebo prašném prostředí, kde hrozí oxidace povrchu.
- TIG tyčky: Velmi citlivé na prach a mechanické poškození. Měly by být uchovány v čistých plastových tubách, v horizontální poloze, mimo dosah korozivních látek.
- Speciální materiály (např. pro plazmové/laserové svařování): Často balené v ochranných fóliích nebo ve vakuu – po otevření se doporučuje rychlá spotřeba nebo hermetické uskladnění.
Jak předejít ztrátě kvality při dlouhodobém skladování?
Pokud plánujete skladovat přídavné materiály dlouhodobě, je důležité dodržet tyto zásady:
- Rotace zásob – vždy nejdříve spotřebujte starší materiály, aby nedošlo k jejich degradaci.
- Pravidelná kontrola stavu materiálů – sledujte známky koroze, povrchových usazenin nebo deformací.
- Zajištění proti mechanickému poškození – materiály by neměly být vystaveny pádům, ohýbání ani neodborné manipulaci.
- V případě pochybností o stavu materiálu je lepší provést zkušební svar nebo kontaktovat technickou podporu výrobce.
Dodržováním správných zásad skladování předejdete nejen ztrátám, ale hlavně zajistíte konzistentní kvalitu svarů, prodloužíte životnost svařovacích nástrojů a minimalizujete riziko reklamací nebo selhání v provozu.
 Drôt TIG BOHLER AWS ER316L 1,2x1000/5kg (32680)
 Drôt TIG BOHLER AWS ER316L 1,6x1000/5kg (31112)
 Drôt TIG BOHLER AWS ER316L 2,0x1000/5kg (13769)
 Drôt TIG BOHLER AWS ER316L 2,4x1000mm/5kg (85572)
 Drôt TIG BOHLER AWS ER316L 3,2x1000/5kg (85573)

Drát TIG BOHLER AWS ER316L 1,0x1000/5kg (32674)
506 Kč s DPH
 Drôt TIG BOHLER AWS ER308L 1,6x1000mm/5kg (85565)
 Drôt TIG BOHLER AWS ER308L 2,0x1000mm/5kg (13751)
 Drôt TIG BOHLER AWS ER308L 2,4x1000mm/5kg (85566)
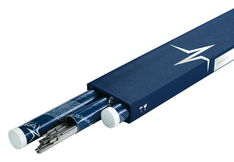 Drôt TIG BOHLER AWS ER308L 3,2x1000mm/5kg (85567)
Drát TIG BOHLER AWS ER308L 1,2x1000/5kg (40679)
657 Kč s DPH
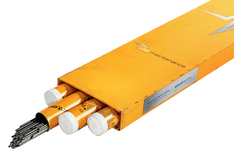 Drôt TIG BOHLER UTP A 80 M 2,4x1000mm (73290) nikel
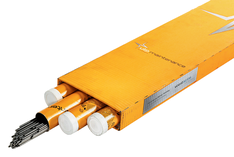 Drôt TIG BOHLER UTP A 80 M 2,0x1000mm (74642) nikel
Drát TIG BOHLER UTP A 80 M 1,6x1000mm (73651) nikl
2.974 Kč s DPH
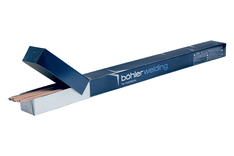 Drôt TIG BOHLER CM 5-IG 3,0x1000mm/25kg (10409)
Drát TIG BOHLER CM 5-IG 2,4x1000mm/25kg (35057)
473 Kč s DPH
Drát MIG BOHLER EMK 6 SG2 1,2/18kg (G3Si1) 71291
93 Kč s DPH
Drôt TIG BOHLER UTP A 80 M 2,4x1000mm (73290) nikel
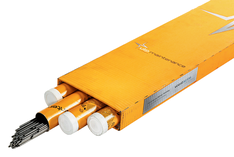 Drôt TIG BOHLER UTP A 80 M 1,6x1000mm (73651) nikel
Drát TIG BOHLER UTP A 80 M 2,0x1000mm (74642) nikl
2.974 Kč s DPH
Drát rurk. BOHLER WEARcore MnCr13-O 1,2mm /15kg (tvrdonávar) 29445 (původně CZ AP-O)
1.176 Kč s DPH
Drôt TIG BOHLER UTP A 80 M 2,0x1000mm (74642) nikel
Drôt TIG BOHLER UTP A 80 M 1,6x1000mm (73651) nikel
Drát TIG BOHLER UTP A 80 M 2,4x1000mm (73290) nikl
2.974 Kč s DPH
 Elektródy BOHLER FOX FFB-A 4,0x350mm/4,5kg (10121) (E310-16)
 Elektródy BOHLER FOX FFB-A 3,2x350mm/4,3kg/130ks (10120) (E310-16)
 Elektródy BOHLER FOX FFB-A 2,0x300mm/3,8kg/335ks (10658) (E310-16)
Elektrody BOHLER FOX FFB-A 2,5x300mm/3,6kg/205ks (10659) (E310-16)
1.014 Kč s DPH
Elektrody BOHLER FOX FF-A 2,5x300mm/4,1kg/200ks (10655)
1.388 Kč s DPH
Elektrody BOHLER FOX FF 2,5x300mm/3,9kg/260ks (11081) (E309-15)
1.501 Kč s DPH
 Elektródy BOHLER FOX SAS 2 R 2,5x300/3,7kg/210ks (76162)
Elektrody BOHLER FOX SAS 2 R 3,2x350/4,6kg/140ks (10590)
816 Kč s DPH
 Elektródy BOHLER UTP 86 FN 3,2x350mm/5,6kg/174ks (14902) (CAST NiFe)
 Elektródy BOHLER UTP 86 FN 3,2x350mm/1,3kg (49398) Dry System15 (Cast NiFe)
 Elektródy BOHLER UTP 86 FN 4,0x350mm/5,2kg/ 105ks (54163) (CAST NiFe)
Elektrody BOHLER UTP 86 FN 2,5x300mm/4,5kg/255ks (14901) (CAST NiFe)
2.353 Kč s DPH
 Drôt rurk. BOHLER UTP AF ROBOTIC 352 1,6mm /16g K300 (Filtubdur 5) 38736
Drát rurk. BOHLER UTP AF ROBOTIC 352 1,2mm /16kg K300 (Filtubdur 5) 15719
228 Kč s DPH
Drát TIG BOHLER UTP A 702 2,0x1000mm/5kg (32640)
4.468 Kč s DPH
 Drôt MIG BOHLER AWS ER316LSi 0,8mm/15kg (85518)
 Drôt MIG BOHLER AWS ER316LSi 1,0mm/15kg (86258)
Drát MIG BOHLER AWS ER316LSi 1,2mm/15kg (86259)
378 Kč s DPH
Tavidlo Bohler UV 420 TT (25kg/bal.) 20860
0 Kč
 Elektródy BOHLER UTP 068 HH 2,0x250mm/3,6kg/386ks (53435)
 Elektródy BOHLER UTP 068 HH 2,5x300mm/1,2kg (75664) Dry System 15
 Elektródy BOHLER UTP 068 HH 2,5x300mm/3,9kg
 Elektródy BOHLER UTP 068 HH 2,5x300mm/4kg/220ks (70079)
 Elektródy BOHLER UTP 068 HH 3,2x300mm/1kg/36ks (82626)
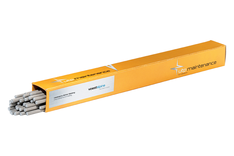 Elektródy BOHLER UTP 068 HH 3,2x300mm/4,2kg/150ks (63945)
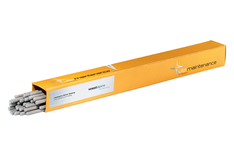 Elektródy BOHLER UTP 068 HH 4,0x350mm/5,2kg/106ks (52937)
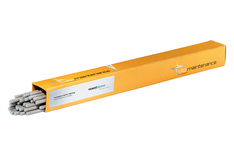 Elektródy BOHLER UTP 068 HH 3,2x300mm/1,2kg Dry System 15 (75665)
Elektrody BOHLER UTP 068 HH 5,0x400mm/6kg/70ks (52939)
2.828 Kč s DPH
Drát TIG BOHLER UTP A CELSIT 701 N 3,2x1000mm/5kg (75569)
4.320 Kč s DPH
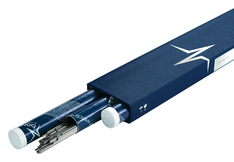 Drôt TIG BOHLER AWS ER316L 1,0x1000/5kg (32674)
Drôt TIG BOHLER AWS ER316L 1,6x1000/5kg (31112)
Drôt TIG BOHLER AWS ER316L 2,0x1000/5kg (13769)
Drôt TIG BOHLER AWS ER316L 2,4x1000mm/5kg (85572)
Drôt TIG BOHLER AWS ER316L 3,2x1000/5kg (85573)
Drát TIG BOHLER AWS ER316L 1,2x1000/5kg (32680)
557 Kč s DPH
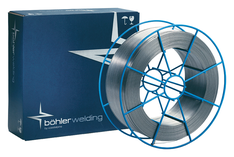 Drôt MIG BOHLER AWS ER309LSi 1,0mm/15kg (1.4332) (86275)
Drát MIG BOHLER AWS ER309LSi 1,2mm/15kg (1.4332) (86276)
605 Kč s DPH
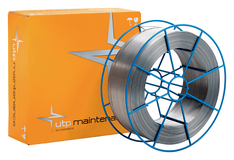 Drôt MIG BOHLER UTP A DUR 600 1,2mm /15kg (15163)
Drát MIG BOHLER UTP A DUR 600 1,0mm /15kg (15162)
524 Kč s DPH
Drát TIG BOHLER AWS ER309L 2,0x1000mm/5kg (13755)
580 Kč s DPH
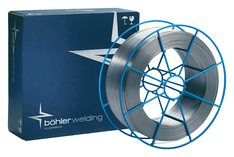 Drôt MIG BOHLER AWS ER309LSi 1,2mm/15kg (1.4332) (86276)
Drát MIG BOHLER AWS ER309LSi 1,0mm/15kg (1.4332) (86275)
620 Kč s DPH


Oblíbené značky produktů
ZVARCENTRUM - VALTEC
VALTEC spol.s r.o. se v divizi ZVARCENTRUM zaměřuje na celou řadu výrobků potřebných nejen pro svářeče. Prodej svařovací techniky a příslušenství, přídavných a spotřebních materiálů, elektrického nářadí, AKU a ručního nářadí a prodej technických plynů. V oblasti služeb nabízíme profesionální servis svářecí techniky, příslušenství a nářadí a prodej technických plynů.
Adresa
Otevírací doba
Kontakty
VALTEC spol. s r. o.
Lieskovská cesta 13
962 21 Lieskovec
Zobrazit na mapě
| Pondělí: | 7:00 - 16:00 |
| Úterý: | 7:00 - 16:00 |
| Středa: | 7:00 - 16:00 |
| Čtvrtek: | 7:00 - 16:00 |
| Pátek: | 7:00 - 16:00 |
| Sobota: | Zavřeno |
| Neděle: | Zavřeno |
Lieskovská cesta 13
962 21 Lieskovec





