


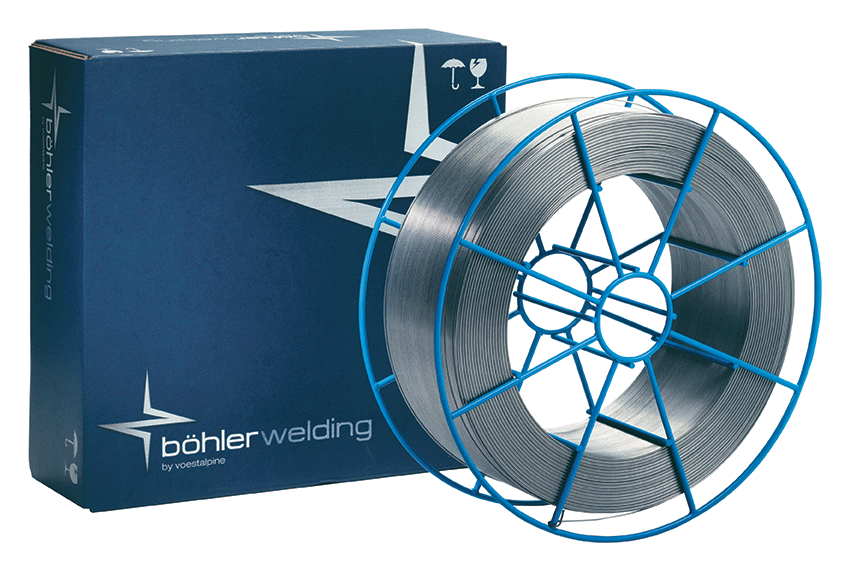
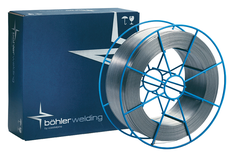
Drát MIG BOHLER AWS ER316LSi 1,2mm/15kg (86259)
Potřebujete poradit?
Drát MIG BOHLER AWS ER316LSi 1,2mm/15kg (86259)
 Drôt MIG BOHLER AWS ER316LSi 0,8mm/15kg (85518)
629 Kč s DPH
 Drôt MIG BOHLER AWS ER316LSi 1,0mm/15kg (86258)
390 Kč s DPH
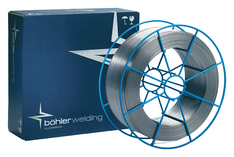 Drôt MIG BOHLER AWS ER316LSi 1,2mm/15kg (86259)
378 Kč s DPH
378 Kč s DPH

Drát MIG BÖHLER AWS ER316LSi 1,2 mm / 15 kg (86259)
Drát MIG BÖHLER AWS ER316LSi je vysokolegovaný plný nerezový svařovací drát určený pro MAG svařování austenitických nerezových ocelí typu 316, 316L a 316Ti. Odpovídá klasifikaci AWS A5.9: ER316LSi a EN ISO 14343-A: G 19 12 3 L Si. Materiálové označení přídavného materiálu je 1.4430.
Drát je legován chromem, niklem a molybdenem (Cr-Ni-Mo), které zajišťují dobrou odolnost svarového kovu proti korozi. Molybden zvyšuje odolnost proti lokální a bodové korozi ve srovnání s dráty ER308LSi. Nízký obsah uhlíka snižuje riziko mezikrystalické koroze a zvýšený obsah křemíka zlepšuje zatečivost svarového kovu, smáčení svarových hran a rovnoměrnost svarového valu.
BÖHLER ER316LSi poskytuje dobré podávací vlastnosti, stabilní svařování a kvalitní vzhled svaru. Výrobce uvádí korozní odolnost svarového kovu při provozních teplotách do +400 °C a možnost použití při nízkých teplotách až do -196 °C. Takové aplikace musí odpovídat požadavkům na základní materiál, mechanické vlastnosti a kvalifikovaný technologický postup svařování.
Svařovací drát je vhodný pro oceli 1.4401 (AISI 316), 1.4404 (AISI 316L), 1.4435, 1.4436, 1.4571 (AISI 316Ti), 1.4580 a 1.4583, jako i vybrané korozivzdorné ocelové odlitky. Používá se při výrobě nerezových potrubí, tlakových nádob, zásobníků, technologických rozvodů, výměníků tepla, strojových součástí a průmyslových konstrukcí.
Uplatnění nachází především v chemickém, potravinářském, farmaceutickém, energetickém a strojírenském průmyslu, kde se vyžaduje kvalitní svarový spoj s dobrou korozní odolností. Vhodnost pro konkrétní agresivní prostředí nebo kontakt s chloridy je nutné posoudit podle provozních podmínek.
Svařování se provádí procesem MAG (135) s ochranným plynem na bázi argonu s maximálně 2,5 % CO2, podle technického listu výrobce. Používá se stejnosměrný proud s kladnou polaritou drátu DC+. Při svařování nerezových ocelí je nutné zajistit čistotu materiálu, omezit nadměrný tepelný vstup a podle typu spoje použít ochranu kořene svaru.
Průměr 1,2 mm poskytuje dobrý odtavový výkon a je vhodný pro produktivní svařování středně silných a silnějších nerezových dílů. Drát se dodává v 15kg balení na cívce, vhodném pro profesionální a průmyslová svařovací zařízení MIG/MAG.
Hlavní výhody:
- Profesionální nerezový svařovací drát BÖHLER AWS ER316LSi
- Klasifikace AWS A5.9 ER316LSi
- Klasifikace EN ISO 14343-A G 19 12 3 L Si
- Materiálové označení 1.4430
- Určen pro MAG svařování austenitických nerezových ocelí
- Vhodný pro oceli 316, 316L a 316Ti
- Legování chromem, niklem a molybdenem
- Nízký obsah uhlíku snižující riziko mezikrystalické koroze
- Molybden zlepšující odolnost proti bodové korozii
- Zvýšený obsah křemíka zlepšující zateklost svarového kovu
- Dobré smáčení svarových hran a rovnoměrný vzhled svaru
- Velmi dobré podávací vlastnosti
- Korozní odolnost svarového kovu při provozních teplotách do +400 °C
- Možnost použití při nízkých teplotách až do -196 °C
- Vhodný pro nerezová potrubí, nádrže a tlaková zařízení
- Uplatnění v chemickém, potravinářském a farmaceutickém průmyslu
- Svařování s ochranným plynem Ar + max. 2,5 % CO2
- Svařování stejnosměrným proudem DC+
- Průměr 1,2 mm pro produktivní MAG svařování
- Průmyslové balení 15 kg na cívce
Klasifikace:
| Norma / označení | Klasifikace |
|---|---|
| AWS A5.9 / SFA-5.9 | ER316LSi |
| EN ISO 14343-A | G 19 12 3 L Si |
| EN ISO 14343-B | SS316LSi |
| Materiálové číslo | 1.4430 |
| Obchodní označení | BÖHLER AWS ER316LSi |
| Typ svarového kovu | Austenitický Cr-Ni-Mo, nízkouhlíkový |
| Svářovací proces | MAG (135) |
| Polarita | DC+ |
Chemické složení:
| Chemický prvek | Typický obsah (%) |
|---|---|
| Uhlík (C) | 0,02 |
| Křemík (Si) | 0,80 |
| Mangán (Mn) | 1,70 |
| Chrom (Cr) | 18,40 |
| Nikl (Ni) | 12,40 |
| Molybden (Mo) | 2,80 |
| Železo (Fe) | Zbytek |
Typické chemické složení plného drátu podle technického listu BÖHLER AWS ER316LSi (02/2016). Hodnoty nepředstavují chemickou analýzu konkrétní výrobní šarže.
Mechanické vlastnosti:
| Mechanická vlastnost | Typická hodnota | Minimální hodnota |
|---|---|---|
| Mez kluzu Rp0,2 | 420 MPa | 320 MPa |
| Pevnost v tahu Rm | 560 MPa | 510 MPa |
| Tažnost A5 | 35 % | 25 % |
| Nárazová energie KV (+20 °C) | 70 J | Neuvedena |
| Nárazová práce KV (-196 °C) | Min. 32 J | |
| Stav svarového kovu | Po svaření, bez dodatečného tepelného zpracování | |
| Ochranný plyn při zkoušce | Ar + 2,5 % CO2 | |
Mechanické vlastnosti čistého svarového kovu podle technického listu BÖHLER AWS ER316LSi (02/2016), zkoušené s ochranným plynem Ar + 2,5 % CO2. Jedná se o typické a deklarované minimální hodnoty podle dokumentace, nikoliv o výsledky zkoušky konkrétní dodané šarže.
Potřebujete poradit?
Alternativní zboží
 Drôt MIG BOHLER Q G 316LSi 0,8mm /15kg (72116)
681 Kč s DPH
 Drôt MIG BOHLER Q G 316LSi 1,0mm/15kg (72117)
589 Kč s DPH
Drát MIG BOHLER QG 316LSi 1,2mm/15kg (72118)
578 Kč s DPH
Drát MIG BOHLER Thermanit GE-316LSi 1,2mm/15kg (1.4430) (45569)
517 Kč s DPH
329 Kč s DPH
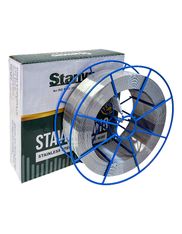
Drát MIG STAVINOX ER 316LSi 1,2mm/15kg (1.4430) BS300
326 Kč s DPH
Potřebujete poradit?


Lieskovská cesta 13
962 21 Lieskovec





