Co dělat, když se svar trhá nebo praská?
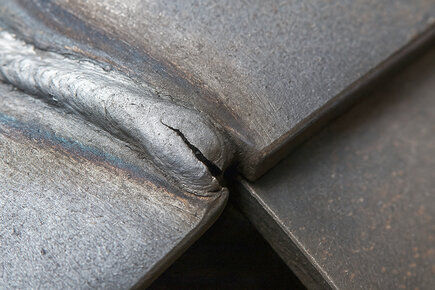
Trhá se vám svar nebo vznikají praskliny? Zjistěte nejčastější příčiny poškození svaru a praktické tipy, jak jim předejít.
Svar, který praskne po vychladnutí nebo se trhá už během svařování, je pro každého svářeče frustrující problém. Nejde však jen o estetiku – praskliny výrazně snižují pevnost a spolehlivost spoje a v některých případech mohou ohrozit bezpečnost celé konstrukce. V tomto článku se podíváme na nejčastější důvody, proč svar praská, a nabídneme osvědčená řešení, jak těmto problémům předcházet.
⛔️ Nevhodný svařovací materiál nebo nesprávná metoda
- Problém: Použití nevhodného přídavného materiálu nebo špatný typ elektrody/drátu pro daný kov.
- Řešení: Ověřte, zda je zvolený přídavný materiál kompatibilní se základním. Například u vysokopevnostní oceli je nutné použít speciální elektrody. U hliníku je důležité zvolit správný typ TIG drátu (např. ER4045, ER5356).
⛔️ Nesprávné nastavení svařovacího proudu a rychlosti
- Problém: Příliš vysoký nebo nízký proud způsobuje přehřátí nebo slabý průnik. Příliš rychlý posun hořáku zanechává nedokonalý spoj.
- Řešení: Zkontrolujte nastavení proudu, napětí a rychlosti podávání drátu. Svar by měl mít plynulou, rovnoměrnou strukturu bez přechodových zón s viditelnými prasklinami.
⛔️ Nevhodná geometrie svaru (např. ostrý kořen, příliš malý přeplát)
- Problém: Vysoké koncentrace napětí v místech s ostrými přechody způsobují trhliny.
- Řešení: Zvětšete kořenovou mezeru, upravte přípravu spoje (např. zvětšete úkosy). Použijte více průchodů místo jednoho silného svaru.
⛔️ Nedostatečný předehřev a rychlé ochlazování
- Problém: Tepelný šok, zejména při svařování tvrdých nebo silných materiálů (litina, vysokopevnostní ocel).
- Řešení: Předehřejte základní materiál (např. 100–300 °C podle typu oceli).
- Pomalé ochlazení po svařování (např. přikrytím přikrývkou nebo v peci).
- Vyhněte se průvanu a vlhkosti během chladnutí.
⛔️ Znečištění oblasti svaru
- Problém: Olej, rez, barva, vlhkost nebo jiné nečistoty narušují chemické vlastnosti svaru.
- Řešení: Důkladné očištění materiálu před svařováním (broušením, odmaštěním, odstraněním oxidů).
- Při TIG/MIG svařování zajistěte čistotu ochranného plynu a výměnu zanesených filtrů.
⛔️ Špatný ochranný plyn nebo jeho nedostatek
- Problém: Nedostatečné krytí lázně vede k oxidaci a pórovitosti, které později způsobují praskliny.
- Řešení: Zvyšte průtok plynu (např. 10–12 l/min pro MIG). Zkontrolujte plynové hubice a trysky, zda nejsou zanesené. Zabraňte průvanu – ochranný plyn se může rozptýlit a svar zůstane nechráněn.
⛔️ Nevhodná kombinace kovů
- Problém: Spojení materiálů s různou roztažností, tvrdostí nebo strukturou (např. měď + ocel) vede k mikrotrhlinám.
- Řešení: Používejte speciální techniky (mezivrstvy, kompatibilní slitiny). Pokud je to možné, zvolte homogennější materiálový pár.
⁉️ Co dělat, když svar praskl?
- Okamžitě přerušte svařování. Pokračování by problém zhoršilo.
- Obrušte celý poškozený svar včetně okolí alespoň 10–20 mm.
- Opět svařujte se správným nastavením a podmínkami.
- Zkontrolujte spoj vizuálně nebo pomocí NDT (např. kapilární metodou nebo ultrazvukem).
- Pokud se trhliny opakují, poraďte se s odborníkem na materiály nebo technologem.
🔄 Závěr
Praskání nebo trhání svaru není jen technický problém – často signalizuje kombinaci více chyb: špatné nastavení, nevhodné materiály, nedostatečná příprava nebo špatná technika. Důkladná analýza a příprava pracoviště je nejlepší prevencí. V případě pochybností se poraďte s odborníkem nebo technickým zástupcem výrobce.
🔄 Záver
Praskanie alebo trhanie zvaru nie je len technický problém – často signalizuje kombináciu viacerých chýb: zlé nastavenie, nevhodné materiály, nedostatočná príprava či zlá technika. Správna analýza problému a dôsledná príprava pracovného prostredia je najlepšou prevenciou. V prípade pochybností sa vždy oplatí konzultovať problém s odborníkom alebo technickým zástupcom výrobcu zváracej techniky. Spoľahlivý zvar totiž začína ešte pred zapálením oblúka.