


Drát trubek. MIG BOHLER Q Zn GS 1,2mm /250kg (61981)
Potřebujete poradit?
Drát trubek. MIG BOHLER Q Zn GS 1,2mm /250kg (61981)
183 Kč s DPH

Drát trubicový MIG BÖHLER Q Zn GS 1,2 mm / 250 kg (61981)
BÖHLER Q Zn GS je speciální trubicový svarovací drát s kovovou plnívkou (metal-cored) určený pro MAG svařování pozinkovaných a žárovaně pozinkovaných ocelových plechů. Je vyvinut především pro jednovrstvové svařování pozinkovaných plechů o tloušťce do 4 mm. Jeho složení a charakteristika oblouku pomáhají snižovat pórovitost, rozstřik a potřebu následného čištění svarových spojů.
Drát odpovídá klasifikaci EN ISO 17632-A: T 3 T Z M M21 1 a AWS A5.18: E70C-GS. Díky speciální kovové plnívce poskytuje dobré svařovací vlastnosti i při nižších svařovacích parametrech, stabilní hoření elektrického oblouku a dobré smáčení svarových hran.
Při svařování pozinkovaných plechů může odpařování zinku způsobovat tvorbu pórů a nestabilitu svařovacího procesu. BÖHLER Q Zn GS je navržen tak, aby tyto problémy pomáhal omezovat a umožňoval vytváření kvalitních svarů při zachování dobré produktivity. Vyznačuje se nízkou tvorbou rozstřiku, dobrým vzhledem svarové housenky a jednoduchým odstraňováním zbytků trosky při jednovrstvovém svařování.
Širší elektrický oblouk a dobré smáčení svarových hran pomáhají kompenzovat menší nepřesnosti při sestavování plechových dílů. Drát je vhodný pro rohové a překryvné svarové spoje, u kterých je vyžadován rovnoměrný svar, dobrá opakovatelnost a omezení následných dokončovacích operací.
Mezi hlavní oblasti použití patří automobilový průmysl, výroba karoserií, pozinkované plechové konstrukce, vzduchotechnické a klimatizační zařízení, plechové kryty, tenkostěnné profily a lehké ocelové sestavy. Drát je vhodný zejména pro pracoviště, která pravidelně svařují díly se zinkovou povrchovou úpravou.
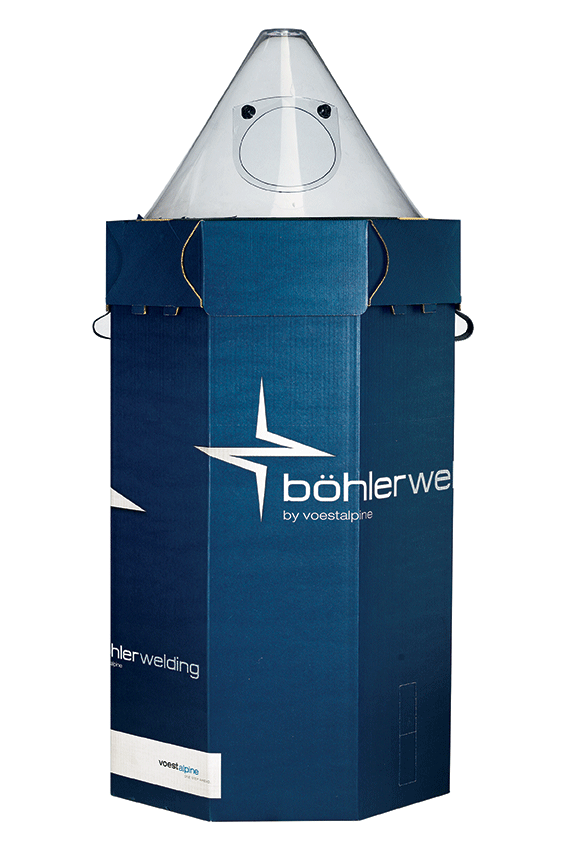
Významnou výhodou varianty 61981 je velkokapacitní balení BASEdrum s obsahem 250 kg svarovacího drátu. Balení je určeno především pro sériovou, mechanizovanou, automatizovanou a robotizovanou výrobu. V porovnání s běžnými 16kg cívkami umožňuje výrazně snížit počet výměn balení a prostoje svařovacích pracovišť.
Pro použití sudového balení je zapotřebí kompatibilní systém odvíjení a vedení svařovacího drátu. Drát se nepodává z klasické cívky BS300, ale z velkokapacitního sudu přes vhodné příslušenství do podávacího mechanismu svařovacího zařízení. Konkrétní příslušenství je nutné zvolit podle typu sudu a svařovacího pracoviště.
Svařování se provádí procesem MAG s trubicovým drátem s kovovou náplní (138). Výrobce předepisuje ochranný plyn Ar + 5–25 % CO2 podle EN ISO 14175, skupiny M20 nebo M21. Drát vyžaduje zápornou polaritu DC−, tedy připojení svařovacího drátu na záporný pól zdroje. Nejde o samochránný trubicový drát a při svařování je nutné používat předepsaný ochranný plyn.
Pro průměr 1,2 mm výrobce doporučuje svařovací proud 160–220 A, napětí 17–21 V a rychlost podávání drátu 3,5–5,5 m/min. Parametry jsou určeny především pro pozinkované plechy o tloušťce 2–4 mm. Doporučený výlet drátu je 15–20 mm a výrobce doporučuje vedení hořáku tlakem.
Při svařování pozinkovaných materiálů je nezbytné zajistit účinné odsávání svařovacích splodin, protože při procesu vznikají výpary obsahující sloučeniny zinku. Po svařování je vhodné obnovit antikorozní ochranu v oblastech, kde byla zinková vrstva poškozena teplem.
BÖHLER Q Zn GS 1,2 mm / 250 kg představuje produktivní řešení pro průmyslová pracoviště zaměřená na svařování pozinkovaných ocelových dílů s požadavkem na stabilní proces, nízký rozstřik a minimální prostoje při výměně svařovacího materiálu.
Hlavní výhody:
- Profesionální svařovací drát BÖHLER Q Zn GS
- Speciální trubicový drát s kovovou náplní – metal-cored
- Určen pro svařování pozinkovaných a žárovaně pozinkovaných ocelových plechů
- Optimalizován pro jednovrstvové svařování plechů do 4 mm
- Snížené riziko vzniku pór v svařovém kovu
- Stabilní elektrický oblouk i při nižších svařovacích parametrech
- Nízká tvorba rozstřiku
- Snadnější odstraňování rozstřiku z pozinkovaných povrchů
- Dobré smáčení svarových hran
- Rovnoměrný a estetický vzhled svarového švu
- Jednoduché odstraňování zbytků trosky po jednovrstvovém svařování
- Dobré překlenutí menších montážních nepřesností
- Vhodný pro koutové a přelapované spoje
- Možnost dosažení vysokých rychlostí svařování
- Omezení následného čištění svařovacích spojů
- Uplatnění při výrobě automobilových karoserií
- Vhodný pro vzduchotechnické a klimatizační zařízení
- Velkokapacitní balení BASEdrum 250 kg
- Nižší počet prostojů při výměně svarovacího materiálu
- Vhodný pro automatizovaná a robotizovaná svařovací pracoviště
- Ochranný plyn M20/M21 – Ar + 5–25 % CO2
- Svařování se zápornou polaritou DC−
- Doporučený svařovací proud 160–220 A
- Doporučené napětí 17–21 V
- Průměr drátu 1,2 mm
Klasifikace:
| Norma / označení | Klasifikace |
|---|---|
| EN ISO 17632-A | T 3 T Z M M21 1 |
| AWS A5.18 / SFA-5.18 | E70C-GS |
| Obchodní označení | BÖHLER Q Zn GS |
| Typ svařovacího drátu | Trubicový s kovovou plnívkou |
| Svářovací proces | MAG 138 |
| Ochranný plyn | M20 / M21 |
| Polarita | DC− |
| Kód výrobce | 61981 |
| Balení | BASEdrum 250 kg |
Chemické složení svarového kovu:
| Chemický prvek | Typický obsah (%) |
|---|---|
| Uhlík (C) | 0,30 |
| Křemík (Si) | 0,30 |
| Mangán (Mn) | 1,10 |
| Hliník (Al) | 1,80 |
| Železo (Fe) | Zbytek a další doprovodné prvky |
Typické chemické složení čistého svarového kovu při použití ochranného plynu M20/M21 podle BÖHLER Q Zn GS. Hodnoty nepředstavují rozbor konkrétní výrobní šarže.
Mechanické vlastnosti:
| Mechanická vlastnost | Hodnota podle výrobce |
|---|---|
| Mez kluzu Rp0,2 | > 355 MPa |
| Pevnost v tahu Rm | > 490 MPa |
| Tažnost A5 | Neuvedena |
| Nárazová práce KV | Neuvedena |
| Stav svarového kovu | Po svařování, bez tepelného zpracování |
| Ochranný plyn při zkoušce | M20 / M21 |
Referenční mechanické vlastnosti čistého svarového kovu podle technického listu výrobce BÖHLER Q Zn GS (2021).
Potřebujete poradit?
Potřebujete poradit?


Lieskovská cesta 13
962 21 Lieskovec





