


- Svářečky
- Svařovací hořáky
- Přídavné svařovací materiály
- Abrazivní a řezný materiál
- Ochranné pomůcky a oděvy
- Nářadí
- Akumulátorové ruční nářadí

- Akumulátorová vrtací a bourací kladiva

- Akumulátorová zahradní technika

- Akumulátorové brusky

- Akumulátorové kompresory a čerpadla

- Akumulátorové mazací lisy

- Akumulátorové multifunkční nářadí

- Akumulátorové nýtovací stroje

- Akumulátorové pily

- Akumulátorové pracovní světlomety

- Akumulátorové páječky

- Akumulátorové rázové utahováky

- Akumulátorové vrtačky

- Akumulátorové vytlačovací a tavné pistole

- Akumulátory pro akumulátorové nářadí a nabíječky

- Sady akumulátorového nářadí

- Testery, měřiče a inspekční kamery

- Akumulátorová vrtací a bourací kladiva
- Děrovačky

- Elektrické nářadí

- Magnetické vrtačky

- Příslušenství

- Ruční nářadí

- Úkosovačky

- Úložné systémy

- Akumulátorové ruční nářadí
- Ostatní produkty


Svařovací hořáky - ABICOR BINZEL


Svařovací hořáky MIG/MAG, TIG a plazmové hořáky pro dílny, servis i výrobu. Řešení pro přesné, stabilní a efektivní svařování kovů. Svařovací hořáky zajišťují přesné vedení svařovacího procesu, přenos svařovacího proudu a podle technologie také přívod ochranného plynu či svařovacího drátu. Využívají se při metodách MIG/MAG, TIG i plazmovém svařování v dílnách, servisech, montážních provozech a průmyslové výrobě. Při výběru je důležité zohlednit zejména typ svařování, maximální proud, zatěžovatel, délku hořáku, způsob chlazení a kompatibilitu se svařovacím zařízením. Kvalitní hořák přispívá ke stabilnímu oblouku, přesnému vedení svaru a spolehlivé práci i při delším zatížení. Podle konkrétní aplikace lze zvolit vzduchem nebo kapalinou chlazené hořáky, různé délky kabelových svazků a provedení vhodná pro lehké servisní práce i náročné výrobní nasazení.
Jaké jsou hlavní typy svařovacích hořáků❓️
Správná volba svařovacího hořáku – ať už pro dílnu, servis nebo velkou halu – má obrovský vliv na kvalitu, rychlost a celkové náklady na výrobu či opravu. Níže najdete přehled čtyř nejpoužívanějších skupin hořáků, vysvětlení jejich principu a praktické tipy, kdy je použít.
🔧MIG/MAG svařovací hořáky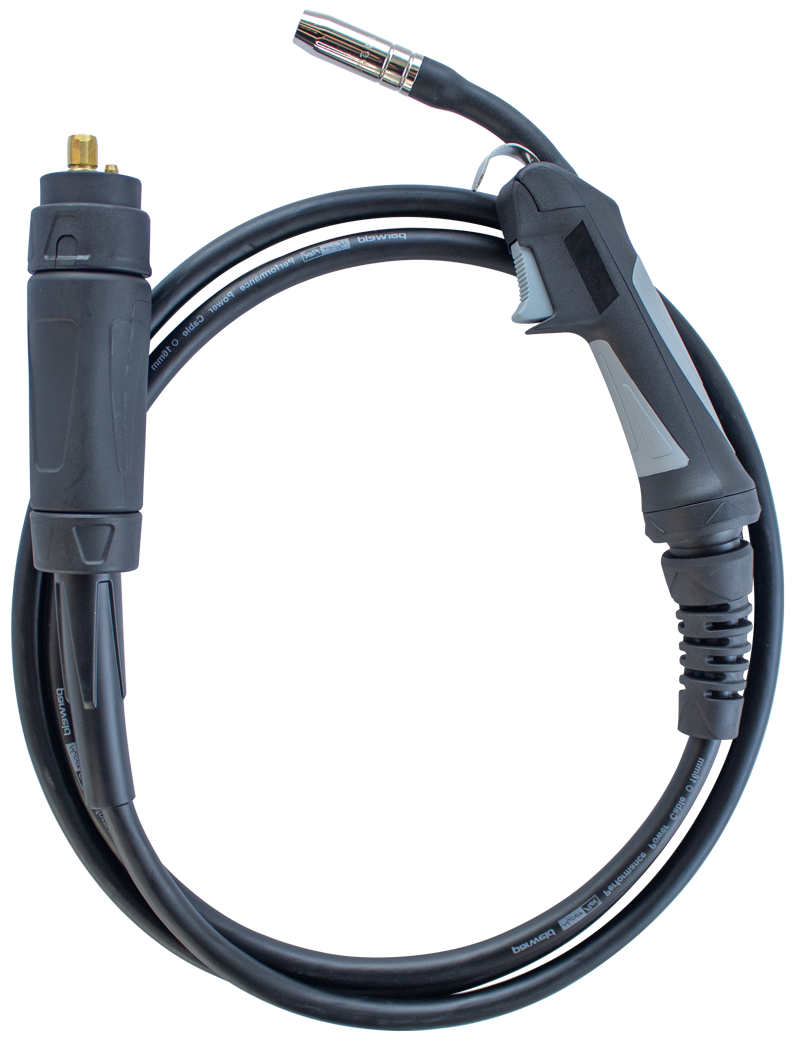
MIG/MAG svařovací hořáky jsou určeny pro poloautomatické svařování, při kterém se svařovací drát podává automaticky přes hořák. Jsou ideální pro svařování nelegovaných, legovaných i hliníkových materiálů. Tyto hořáky zajišťují stabilní oblouk, rovnoměrný přívod plynu a efektivní chlazení. Jsou dostupné ve vzduchem i vodou chlazených verzích, přičemž se vyznačují vysokou odolností, ergonomickým designem a snadnou manipulací – což je činí vhodnými pro průmyslové i dílenské využití.
Proč jsou ideální na ocel a hliník?
MIG/MAG hořáky jsou ideální pro svařování oceli a hliníku díky jejich schopnosti zajistit:
Kontinuální podávání drátu: Umožňují plynulé a rychlé svařování bez častých přerušení, což je ideální při ocelových i hliníkových svarech.
Ochranná atmosféra: Používají ochranný plyn (inertní pro MIG – např. argon, aktivní pro MAG – např. CO₂ nebo směsi), který chrání svar před oxidací, což je klíčové zejména při svařování hliníku, jenž je náchylný k tvorbě oxidu.
Vysoká rychlost svařování: MIG/MAG technika je rychlá a efektivní, což je výhodné při svařování velkých ocelových konstrukcí i tenkostěnných hliníkových dílů.
Univerzálnost a přizpůsobení: Výměnou drátu, hořáku a plynu je možné snadno přejít z oceli na hliník. Existují speciální MIG hořáky s teflonovou vložkou a hnacími kladkami pro měkký hliníkový drát.
Kvalitní a čistý svar: MIG/MAG hořáky zajišťují stabilní oblouk a dobrý vzhled svaru s minimálním rozstřikem, což je důležité u pohledových a přesných svarů.
Díky těmto vlastnostem jsou MIG/MAG hořáky široce používány ve strojírenství, automobilovém průmyslu i při výrobě hliníkových konstrukcí.
✨TIG svařovací hořáky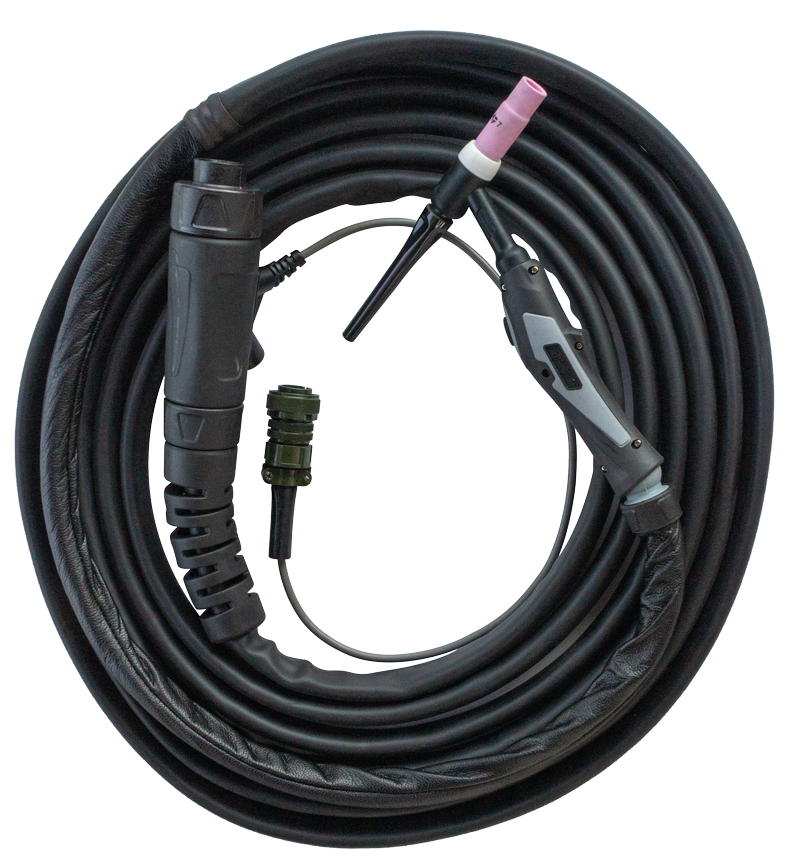
TIG (Tungsten Inert Gas) svařovací hořáky jsou určeny pro svařování s vysokou přesností a čistotou svaru. Využívají netavící se wolframovou elektrodu a inertní plyn (nejčastěji argon), který chrání svarovou oblast před oxidací. Jsou ideální pro svařování tenkostěnných materiálů, nerezové oceli, hliníku a dalších neželezných kovů.
Vysoká přesnost a kvalitní svary
TIG hořáky umožňují přesné ovládání tepla a přídavného materiálu, což vede k velmi kvalitním, hladkým a pevným svarům bez rozstřiku. Díky tomu se používají zejména v potravinářství, chemickém průmyslu, letectví a všude tam, kde je rozhodující čistota a vzhled svaru.
Které materiály jsou nejvhodnější pro TIG svařování?
TIG svařování je ideální pro kovy, které vyžadují precizní zpracování, čistý svar a vysokou kvalitu spoje. Mezi nejvhodnější materiály patří:
Nerezová ocel
- TIG svařování zajišťuje čisté a korozivzdorné spoje bez rozstřiku.
- Často používané v potravinářském a farmaceutickém průmyslu.
Hliník a jeho slitiny
- Díky AC režimu a vhodným hořákům je TIG ideální pro svařování hliníku.
- Poskytuje kvalitní svary i u tenkostěnných dílů.
Měď a její slitiny (např. bronz, mosaz)
- TIG umožňuje přesné řízení teploty, což je důležité při svařování materiálů s vysokou tepelnou vodivostí.
Uhlíková (konstrukční) ocel
- Ačkoli se častěji svařuje metodami MIG/MAG, TIG se využívá tam, kde jsou vyšší nároky na přesnost svaru.
Titan a slitiny titanu
- Díky inertnímu plynu TIG chrání titan před oxidací – důležité v letectví, medicíně a high-tech výrobě.
TIG svařování je tedy obzvláště vhodné pro tenké plechy, citlivé materiály a náročné aplikace, kde záleží na kvalitě, pevnosti a estetice svaru.
⚡Plazmové hořáky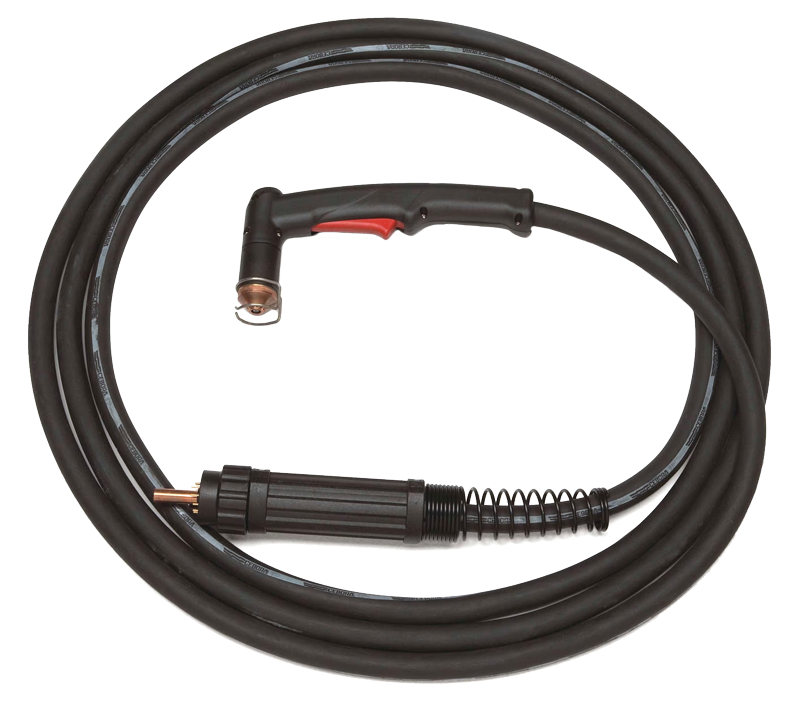
Jak funguje plazmové řezání?
Plazmové řezání je proces, při kterém se kovy řežou pomocí plazmy – horkého ionizovaného plynu. Plazmové hořáky využívají elektrický oblouk, který vzniká mezi elektrodou uvnitř hořáku a řezaným materiálem. Tento oblouk ionizuje stlačený plyn (např. vzduch, argon nebo dusík), čímž vzniká plazma s teplotou až 30 000 °C.
Jak to funguje krok za krokem:
- Zápal oblouku: V hořáku vznikne elektrický oblouk mezi wolframovou elektrodou a tryskou.
- Ionizace plynu: Stlačený plyn prochází obloukem, čímž se změní na plazmu – extrémně horký a rychlý proud plynu.
- Řezání materiálu: Plazmový paprsek taví a odfukuje roztavený kov, čímž vzniká úzký a přesný řez.
✅ Výhody plazmového řezání:
- Rychlé a přesné řezání vodivých kovů (ocel, hliník, nerez, měď).
- Možnost řezání různých tlouštěk – od tenkých plechů po silné konstrukce.
- Menší tepelné ovlivnění okolí řezu než při kyslíkovém řezání.
- Čistý řez bez nutnosti dodatečného opracování.
Plazmové hořáky se běžně používají v zámečnictví, výrobě ocelových konstrukcí, autoservisech a při dílenském zpracování kovů.
Pro koho je tato technologie vhodná?
Plazmové řezání je univerzální, efektivní a přesná technologie, která je vhodná pro široké spektrum uživatelů a odvětví. Nejvíce z ní profitují:
Kovoobráběcí a zámečnické dílny
- Ideální pro rychlé a přesné dělení ocelových, nerezových či hliníkových plechů.
- Vhodné pro každodenní práci s různými tloušťkami a tvary materiálů.
Průmysl a výroba
- Používá se při výrobě ocelových konstrukcí, ve strojírenství a stavebnictví.
- Vhodné pro sériovou výrobu dílů, rychlé opravy a tvarové výřezy.
Autoservisy a karosárny
- Vhodné pro opravy a úpravy karoserií, rámů a kovových součástí.
- Rychlé řezání tenkých i silnějších plechů bez nadměrného přehřívání.
Domácí kutilové a hobby svářeči
- Přenosné plazmové řezačky jsou ideální pro domácí uživatele s potřebou kvalitního dělení kovů.
- Jednoduché ovládání a dobrý poměr cena/výkon.
Umělecké kovářství a kovový design
- Možnost přesného řezání složitých tvarů a dekorativních vzorů.
Vhodné pro každého, kdo potřebuje:
- Řezat vodivé kovy (ocel, nerez, hliník, měď…)
- Dělit materiál rychle a čistě,
- Pracovat s různou tloušťkou materiálu,
- Snížit potřebu dodatečného opracování řezu.
Plazmové řezání je tedy skvělou volbou pro profesionály i amatéry, kteří požadují efektivní, čisté a flexibilní řezání kovových materiálů.
🔥Autogenní hořáky
Kdy se vyplatí investovat do autogenního hořáku?
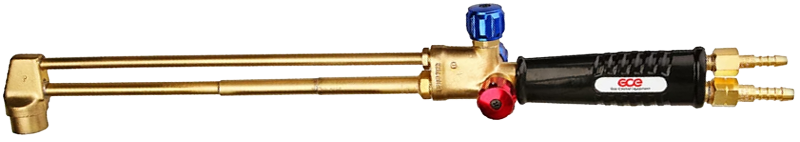
Investice do autogenního hořáku se vyplatí tehdy, když potřebujete:
- Řezání nebo svařování silných kovových materiálů – autogenní hořáky jsou vhodné zejména pro řezání a svařování silných ocelových plechů a konstrukcí.
- Práce v prostředí bez elektřiny – autogenní svařování a řezání nepotřebuje elektrický proud, stačí přívod kyslíku a palivového plynu (např. acetylenu), což je ideální pro terénní nebo mobilní práce.
- Nízké náklady na vybavení – pokud hledáte levnější řešení oproti elektrickým svařovacím technologiím, autogen je ekonomická volba.
- Jednoduchá a univerzální technologie – je vhodná pro základní opravy, údržbu a svařování materiálů, kde není nutná extrémní přesnost.
- Řezání kovů v dílnách nebo stavebnictví – zvláště u silných ocelových konstrukcí nebo tam, kde není dostupné elektrické napájení.
Investice do autogenního hořáku má smysl hlavně při práci se silnými kovy, v terénu a tam, kde je potřeba jednoduchá, robustní a samostatná technologie svařování či řezání.
Vhodné aplikace a bezpečnostní opatření.
✅ Vhodné aplikace:
- Řezání a svařování silných ocelových plechů a konstrukcí – ideální pro stavebnictví, opravy a údržbu.
- Mobilní a terénní práce – použití tam, kde není dostupná elektřina, například na stavbách nebo v dílnách bez připojení.
- Základní svařování a řezání kovů – vhodné pro dílenské opravy, kovovýrobu a údržbu strojů.
- Opravy a úpravy železničních kolejí, potrubí či velkých kovových rámů.
⚠️ Bezpečnostní opatření:
- Práce v dobře větraném prostoru – zabrání hromadění hořlavých plynů a snižuje riziko výbuchu.
- Používat ochranné pomůcky – svářečské rukavice, brýle s filtrem, ochranný oděv a helmu.
- Správné skladování a manipulace s plyny – zajistit, aby tlakové lahve s kyslíkem a palivovým plynem byly stabilní a mimo dosah zdrojů jisker či ohně.
- Kontrola hadic a spojů – pravidelně kontrolovat těsnost a stav hadic, aby nedocházelo k únikům plynů.
- Používat správné techniky zapálení a práce s plamenem – minimalizovat riziko zpětného zapálení (flashback).
- Dodržovat požární předpisy – mít při práci připravený hasicí přístroj a zajistit protipožární opatření.
Autogenní hořák je výkonný a spolehlivý nástroj, avšak vyžaduje důsledné dodržování bezpečnostních pravidel kvůli práci s hořlavými plyny a vysokými teplotami.
Proč je důležité vybrat si správný svařovací hořák?
Volba svařovacího hořáku patří mezi nejkritičtější rozhodnutí při svařování, hned po výběru samotné svařovací metody a zdroje proudu. Hořák je totiž „prodlouženou rukou“ svářeče – přímo ovlivňuje tvar, čistotu a pevnost svaru, ale také rychlost práce, míru únavy a dlouhodobé náklady na spotřební materiál. V následujících odstavcích se podíváme, proč kvalita hořáku hraje tak velkou roli a jak jeho správnou volbou lze výrazně zvýšit efektivitu celé provozovny.
Vliv kvality hořáku na výsledný svar
➡️Stabilita oblouku a plynulé podávání drátu
Kontaktní špička, vedení drátu a plynová tryska musí být navrženy tak, aby udržovaly oblouk stabilní i při změnách polohy či drobných výkyvech proudu. Kvalitní hořáky používají přesně opracované mosazné nebo CuCrZr špičky a nízkotřecí bowdeny, které zabraňují zasekávání drátu a minimalizují mikro-přerušování oblouku. Výsledkem je homogenní svar bez pórů a rozstřiku.
➡️ Optimální stínění ochranným plynem
Dobře navržená plynová tryska vytváří laminární tok plynu, který dokonale chrání svarovou lázeň před okolní atmosférou. Nekvalitní nebo poškozené trysky způsobují turbulence – ve svarech se objevují oxidy, póry a praskliny. Navíc roste spotřeba plynu, což zvyšuje provozní náklady.
➡️ Tepelná stabilita a pracovní cyklus
Materiály těla hořáku (slitinové těleso, izolační vložky, rukojeť) musí odolávat dlouhodobému sálavému teplu. U levných hořáků dochází k přehřívání, deformaci trysek nebo k propálení izolace, což může způsobit zkrat či úraz. Hořáky vyšší třídy mají často vodní chlazení a pracovní cyklus 60–100 % při 350 A, takže svařujete déle bez přestávky a bez rizika poškození.
➡️ Přesnost a estetika svaru
Ergonomický tvar rukojeti, vyvážená hmotnost a přirozený úhel trubice umožňují svářeči vést hořák stabilně i v těžko přístupných polohách. Lepší kontrola = rovnější svar, menší potřeba broušení a méně přepracování.
Jak volba hořáku ovlivňuje efektivitu práce
| Faktor efektivity | Vlastnost kvalitního hořáku | Konkrétní přínos |
| Produktivita | Vysoký pracovní cyklus, účinné chlazení | Méně prostojů na chlazení, více svarů za směnu |
| Provozní náklady | Delší životnost špiček a trysek, nižší spotřeba plynu | Nižší náklady na spotřební materiál a plyn |
| Rychlost práce | Plynulý posuv drátu, minimální rozstřik | Méně času na čištění svaru a následné opravy |
| Bezpečnost a únava | Ergonomická rukojeť, nízká hmotnost kabelu | Svářeč se méně unaví, klesá riziko chyb a úrazů |
| Flexibilita výroby | Možnost rychlé výměny spotřebních dílů, modulární krky | Snadné přizpůsobení jinému materiálu či polohování |
Kratší prostoje a vyšší denní produkce
Vodou chlazené hořáky s dobrým tepelným managementem nemusí „odpočívat“ po několika minutách svařování. To je zásadní zejména v sériové výrobě, kde každý vypnutý oblouk znamená zdržení celé linky.
Nižší náklady na spotřební materiál
Kvalitní slitinové špičky a trysky vydrží desítky metrů svaru bez výměny. U levných alternativ se mění častěji – nejenže stojí peníze, ale každá výměna představuje i časovou ztrátu.
Méně broušení a oprav
Pokud hořák zajišťuje stabilní oblouk a rovnoměrnou ochranu plynem, svar je čistý. Zabrousit jen barevný povlak je podstatně rychlejší než odstraňovat pórovitý nebo nadměrně rozstříknutý spoj.
Zvýšená ergonomie = menší chybovost
Lehký a dobře vyvážený hořák snižuje namáhání zápěstí, což je rozhodující při celodenní práci. Unavený svářeč dělá chyby; investice do ergonomie se vrací v podobě nižší zmetkovitosti.
Závěr
Správný svařovací hořák není jen „nástavec“, ale strategická součást svařovacího procesu, která ovlivňuje:
- Kvalitu svaru: stabilní oblouk, čistá lázeň, minimální rozstřik.
- Náklady: delší životnost dílů, menší spotřeba plynu, méně oprav.
- Produktivitu: vyšší pracovní cyklus, rychlejší dokončení zakázek.
- Zdraví a bezpečnost svářeče: ergonomická rukojeť, menší riziko úrazů.
Při nákupu proto sledujte nejen cenu, ale i použité materiály, systém chlazení, dostupnost náhradních dílů a uživatelské recenze. Investice do kvalitního hořáku se vám vrátí v podobě spolehlivých svarů, spokojenějších pracovníků a výrazně nižších provozních nákladů.

Rozdělovač plynu (difuzor) M8x25mm M11x1 /142.0239.5/ WT 540
148 Kč s DPH
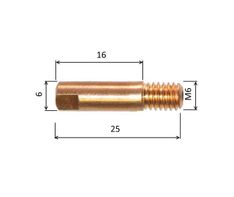 Špička 0,6 M6x25mm E-Cu dlhý závit
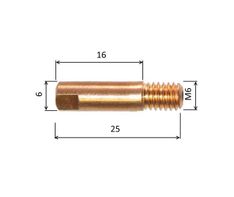 Špička 1,0 M6x25mm E-Cu dlhý závit
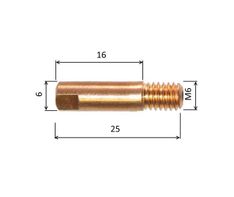 Špička 0,8 M6x25mm E-Cu dlhý závit
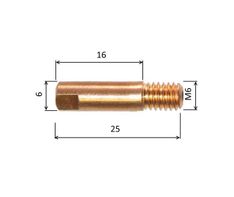 Špička 1,2 M6x25mm E-Cu dlhý závit
Špička 1,2 M6x25mm E-Cu /140.D013/dlouhý závit
19 Kč s DPH
Rozdělovač plynu (difuzor) 250 A /ME0016/142.0001/
46 Kč s DPH
Špička 1,2M6x24mm E-Cu /140.D103/
27 Kč s DPH
Špička 1,2 M6x28mm CuCrZr /MD09-82/140.0382/
32 Kč s DPH
 Horák MIG MB EVO 24 3m (012.0368.1) Binzel
 Horák MIG MB EVO 24 5m /012.0370.1/ 250 A plynom chladený
Hořák MIG MB EVO 24 4m /012.0369.1/250 A plynem chlazený
5.406 Kč s DPH
Tělo hořáku TIG ABITIG 17F /TF0022/712.1030/ 4270580 flexi
643 Kč s DPH
Bowden ocel 0,6-0,8 3m /124.D002/ 1,3x3,6x340 hnědý obalený
251 Kč s DPH
Tělo hořáku MIG BINZEL MB 501D (034.0274.1) L=270mm, ovládání z vrchu
2.875 Kč s DPH
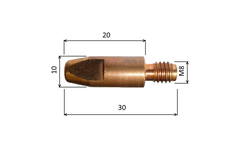
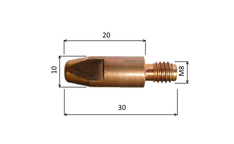
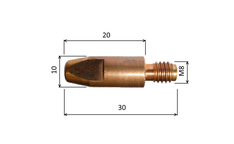
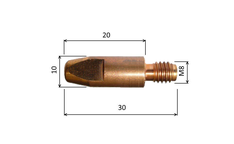
Špička 1,4 M8x30mm CuCrZr /MD05-84/140.0536/
40 Kč s DPH
Rukojeť BINZEL 180.D026 plast RM bez vyp.
477 Kč s DPH
Hořák MIG MB EVO 501 D 4m (034.0866.1) vodou chlazený
5.812 Kč s DPH
Vypínač pákový dlouhý /185.d065/
159 Kč s DPH
Hubice MIG M12 bodovací /145.D009/ 52mm/17mm/válcová
586 Kč s DPH
Špička 1,4 M6x24mm E-Cu pro Al /140.D104/
25 Kč s DPH
Špička 0,8 M8x35mm CuCrZr /147.1343/ poniklovaná
120 Kč s DPH
Hubice MIG WT 340 (145.0737.5) NW12,5/ 62 mm/ 12,5 mm/
263 Kč s DPH
Hubice MIG WT 340 /145.0740.5/ 62mm/17mm/válcová
263 Kč s DPH
Hubice MIG 350A M16 niklovaná /145.D024/ 72mm/21mm/válcová
383 Kč s DPH
Tělo hořáku TIG ABITIG 9 /TF0009/712.5020/
295 Kč s DPH
Tělo hořáku TIG ABITIG 26F /712.4030/ flexi
738 Kč s DPH
Kleština 2,4 25mm /701.1020/ ABITIG 9/20 mosaz
51 Kč s DPH
TIG kabel BINZEL ABITIG 20 /4m standard (150.0015)
1.269 Kč s DPH
Koncovka kabelová 10-25 na hořák TIG ABITIG GRIP (ZZZ.0525.SET)
498 Kč s DPH
Které modely jsou nejlepší pro konkrétní úkoly?
Na Valtec.sk najdete desítky hořáků – od lehkých pistolí pro hobby kutily až po robustní průmyslové sestavy s vodním chlazením. Abyste se v nabídce rychle zorientovali, rozdělili jsme doporučené modely do tří typických scénářů a doplnili je orientačním ceníkem a klíčovými parametry.
Svařovací hořáky pro začátečníky
Ideální volba: MIG/MAG hořák ABICOR BINZEL MB 15 AK – 4 m, 150 A
- Vzduchem chlazený hořák s max. zatížitelností 150 A (směsný plyn) / 180 A (CO₂) – dostatečný pro plechy do 3 mm a kratší svary.
- Široký rozsah drátu 0,6 – 1,0 mm pokryje běžnou ocel i nerez.
- Kompaktní rukojeť a 4metrový kabel usnadňují manipulaci v garáži či na stavbě.
Proč pro hobby? Váží méně než kilogram, nepotřebuje externí chladič a spotřební díly (špičky M6, trysky MB 15) koupíte doslova za pár eur.
Profesionální hořáky pro dlouhodobé svařování
Univerzální MIG/MAG „tahoun“: MB 36 GRIP – plynem chlazený
- Zatížitelnost 300 A (CO₂) při 60 % duty-cycle – zvládne silnější profily bez nutnosti vodního okruhu.
- „GRIP“ rukojeť s kulovým kloubem minimalizuje únavu při vícestupňovém svařování.
Precizní TIG na nerez a hliník: LORCH a-LTW 3000 DD – vodou chlazený
- 320 A DC / 230 A AC při 100 % pracovním cyklu.
- Osmimetrový kabel a otočná hlava umožňují svařování ve velkých nádržích či rámech bez přestavování polohy.
- Vodní chlazení udržuje teplotu krku hluboko pod 50 °C, takže spotřební díly vydrží podstatně déle než u vzduchových alternativ.
Kdy sáhnout po profesionální třídě? Pokud svařujete denně (autoservis, zámečnická dílna, potravinářská výroba) a proud běžně překročí 200 A, vodou chlazený systém vám ušetří prostoje i peníze za opotřebované špičky a trysky.
Nejlepší hořáky pro průmyslové využití
Těžká váha pro výrobu konstrukcí: MIG hořák MB 501 D – 5 m, 500 A
- Vodní chlazení, pracovní cyklus až 100 % – ideální pro vícesměnný provoz a silnostěnné konstrukční oceli.
- Robustní tělo s vyměnitelnými krky vydrží hrubé zacházení ve výrobě.
Pro automatizaci a roboty: vodou chlazená série MB EVO PRO 501 D přináší zesílenou centrální přípojku a standardizované uchycení pro manipulátor. Kombinace nízké hmotnosti hadicového svazku a přesného kulového kloubu minimalizuje zanášení dráhy robota.
Srovnání svařovacích hořáků na Valtec.sk
| Segment | Model (příklad) | Chlazení | Max. proud / duty-cycle | Typické použití |
| Začátečník / hobby | MB 15 AK 4 m | Vzduch | 150 A @ 60 % | Domácí opravy, karoserie |
| Profesionál | MB EVO PRO 36 4 m | Vzduch | 300 A @ 60 % | Autoservis, zámečník |
| LORCH a-LTW 3000 DD 8 m | Voda | 320 A @ 100 % | Nerez, hliník, potravinářství | |
| Průmysl | MB 501 D 5 m | Voda | 500 A @ 100 % | Ocelové konstrukce, těžké stroje |
Jak si vybrat?
- Zhodnoťte proud a délku svaru – pokud překračujete 200 A déle než pár minut, investujte do vodního chlazení.
- Zaměřte se na ergonomii – při dlouhých svarech se kvalitní rukojeť a lehký kabel rychle vrátí na produktivitě.
- Plánujte do budoucna – pokud uvažujete o automatizaci, zvolte sérii s robotickým rozhraním již dnes; ušetříte náklady na přestavbu.
- Dívejte se na dostupnost spotřebních dílů – na Valtec.cz


Oblíbené značky produktů
ZVARCENTRUM - VALTEC
VALTEC spol.s r.o. se v divizi ZVARCENTRUM zaměřuje na celou řadu výrobků potřebných nejen pro svářeče. Prodej svařovací techniky a příslušenství, přídavných a spotřebních materiálů, elektrického nářadí, AKU a ručního nářadí a prodej technických plynů. V oblasti služeb nabízíme profesionální servis svářecí techniky, příslušenství a nářadí a prodej technických plynů.
Adresa
Otevírací doba
Kontakty
VALTEC spol. s r. o.
Lieskovská cesta 13
962 21 Lieskovec
Zobrazit na mapě
| Pondělí: | 7:00 - 16:00 |
| Úterý: | 7:00 - 16:00 |
| Středa: | 7:00 - 16:00 |
| Čtvrtek: | 7:00 - 16:00 |
| Pátek: | 7:00 - 16:00 |
| Sobota: | Zavřeno |
| Neděle: | Zavřeno |
Lieskovská cesta 13
962 21 Lieskovec





