Nejčastější chyby při používání svařovacích hořáků
I když máte kvalitní svářecí hořák, nesprávné používání nebo zanedbaná údržba může vést k různým problémům při práci. Podívejme se na některé z nejčastějších chyb, se kterými se svářeči setkávají, a jak se jim vyhnout.
Jaké problémy mohou nastat při svařování?
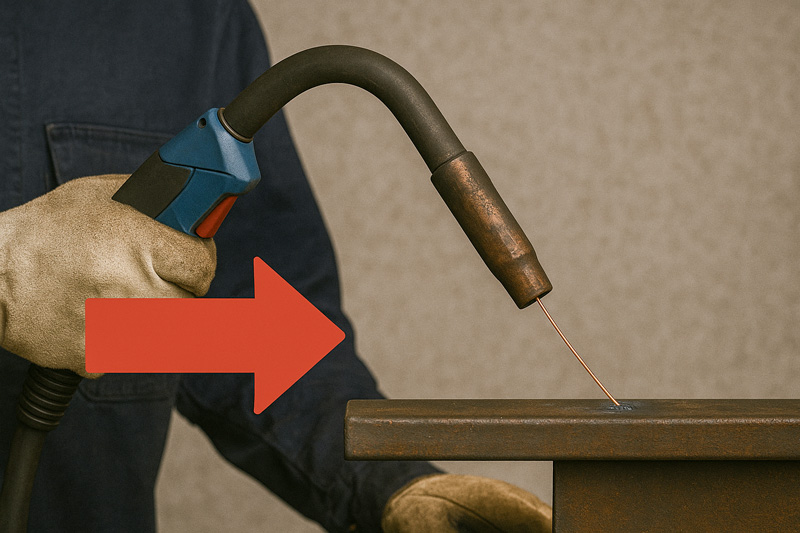
Zasekávání drátu v hořáku
Příznaky: přerušovaný oblouk, nepravidelný posuv, trhání hořáku v rukou svářeče.
Nejčastější příčiny:
- Zanesený nebo poškozený bowden – kovové piliny, rez nebo deformace ve vedení zvyšují tření.
- Opotřebovaná kontaktní špička – oválný otvor brzdí drát.
- Nevhodné napnutí podávacích kladek – drát se deformuje do „liščího ocasu“.
- Nekvalitní nebo zrezivělý drát – na povrchu se tvoří prach, který zanáší vedení.
Prevence a řešení:
- Jednou za směnu vyfoukněte bowden stlačeným vzduchem, případně ho po 150 kg drátu vyměňte.
- Vždy používejte teflonový bowden pro hliník a nerez; pro ocel postačí kvalitní ocelová spirála.
- Nastavte přítlak kladek tak, aby drát nebyl zploštělý – test: drát musí jít zastavit prsty bez deformace.
- Skladujte cívky v suchu; zrezivělý drát raději zlikvidujte.
Snížená kvalita svaru v důsledku špatného hořáku
Projevy: póry, trhliny, neestetický povrch, nadměrný rozstřik kovu.
Nejčastější příčiny:
- Nesprávně dimenzovaný hořák – hobby model při průmyslovém proudu se přehřívá, mění geometrii krku a ztrácí stínění.
- Netešnosti plynu – poškozené O-kroužky, prasklá hadice nebo uvolněné závity.
- Laciné nebo neoriginální spotřební díly – nekvalitní mosazné slitiny hůře vedou proud i teplo.
Prevence a řešení:
- Zvolte hořák alespoň o 20 % výkonnější, než je váš běžný pracovní proud.
- Každý týden zkontrolujte těsnost spojů pomocí mýdlové vody.
- Investujte do originálních špiček a trysek z CuCrZr – vydrží déle a udrží stabilní oblouk.
Nesprávné nastavení proudu a plynu
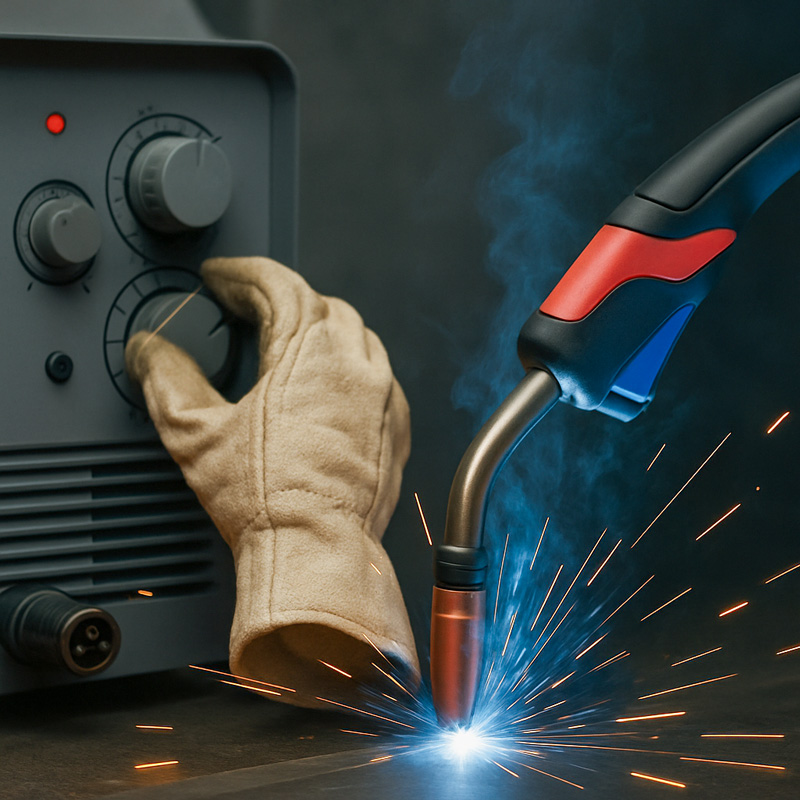
Projevy: nedostatečný průvar, spálené hrany, póry, nadměrný rozstřik.
Typické chyby:
- Příliš nízký proud – svár leží „na povrchu“, má nízkou pevnost.
- Příliš vysoký proud – materiál se propaluje, okraje se deformují.
- Nedostatečný průtok plynu – do lázně proniká kyslík.
- Příliš vysoký průtok – plyn tvoří turbulence, vtahuje atmosféru do oblouku.
Prevence a řešení:
- Respektujte tabulkové hodnoty: např. pro ocelový drát Ø 1 mm je běžných 90–120 A a 8–12 l/min argonu/CO₂.
- Pro tenké plechy používejte funkci „synergies“ nebo puls, která optimalizuje proud a napětí.
- U hliníku zvolte o 10–15 % vyšší průtok a kratší hubici, aby plyn lépe chránil svarovou lázeň.
Poškození hubice a jeho dopad na svařování
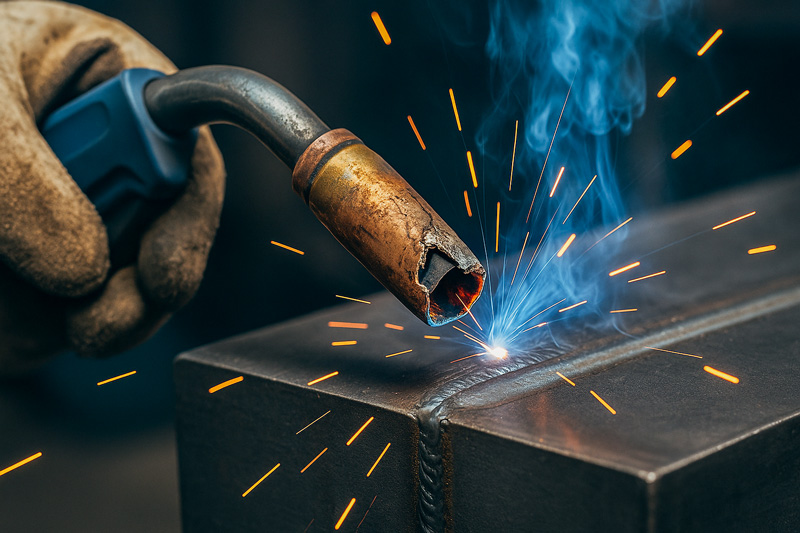
Projevy: nerovnoměrné stínění, kužel rozstřiku na hubici, jiskření při kontaktu hubice s materiálem.
Nejčastější příčiny:
- Kovový rozstřik přilepený na hubici – mění tok plynu a zužuje otvor.
- Přehřátí – hubice se deformuje nebo praskne.
- Mechanické nárazy – ohnutá hubice nevede plyn souose s drátem.
Prevence a řešení:
- Po každé směně použijte mosazný kartáč a protisvarovací sprej.
- Při proudech nad 250 A používejte vodou chlazené hubice se silnější stěnou.
- Hořáky skladujte ve svislé poloze, aby se hubice nepoškodila nárazem o stůl.
Klíčová doporučení na závěr
- Dodržujte servisní plán – pravidelné čištění a výměna spotřebních dílů vyjdou levněji než oprava celé hořákové sestavy.
- Školte obsluhu – většina chyb vzniká z neznalosti správného nastavení proudu, plynu a přítlaku kladek.
- Sledujte vizuální a akustické signály – změna tónu oblouku, netěsnost plynu nebo škubání drátu jsou první varování, která se nevyplácí ignorovat.
Správně nastavený, udržovaný a odpovídajícím způsobem dimenzovaný hořák se odmění čistým svarem bez chyb, vyšší produktivitou a nízkými provozními náklady.