


- Svářečky
- Svařovací hořáky
- Přídavné svařovací materiály
- Abrazivní a řezný materiál
- Ochranné pomůcky a oděvy
- Nářadí
- Akumulátorové ruční nářadí

- Akumulátorová vrtací a bourací kladiva

- Akumulátorová zahradní technika

- Akumulátorové brusky

- Akumulátorové kompresory a čerpadla

- Akumulátorové mazací lisy

- Akumulátorové multifunkční nářadí

- Akumulátorové nýtovací stroje

- Akumulátorové pily

- Akumulátorové pracovní světlomety

- Akumulátorové páječky

- Akumulátorové rázové utahováky

- Akumulátorové vrtačky

- Akumulátorové vytlačovací a tavné pistole

- Akumulátory pro akumulátorové nářadí a nabíječky

- Sady akumulátorového nářadí

- Testery, měřiče a inspekční kamery

- Akumulátorová vrtací a bourací kladiva
- Děrovačky

- Elektrické nářadí

- Magnetické vrtačky

- Příslušenství

- Ruční nářadí

- Úkosovačky

- Úložné systémy

- Akumulátorové ruční nářadí
- Ostatní produkty


Svařovací dráty TIG pro nerezovou ocel
Svařování nerezových a vysoce legovaných materiálů metodou TIG je přesná a vysoce kvalitní metoda svařování, která využívá netavící se wolframovou elektrodu a inertní plyn k ochraně svarové lázně. Tento postup je ideální pro svařování materiálů, které vyžadují vysokou odolnost proti korozi a zachování specifických mechanických vlastností.
Vlastnosti nerezových a vysoce legovaných materiálů
Nerezové oceli: Tyto oceli obsahují minimálně 10,5 % chromu, což jim dodává odolnost proti korozi. Mezi nejběžnější typy patří austenitické, feritické, martenzitické a duplexní nerezové oceli.
Vysokolegované materiály: tyto materiály obsahují vysoké procento legujících prvků, jako je nikl, chrom, molybden, vanad a další. Vysokolegované oceli jsou navrženy tak, aby poskytovaly vynikající odolnost vůči extrémním teplotám, korozi a mechanickému namáhání.
Typy svařovacích drátů TIG pro nerezové oceli:
| Svařovací dráty TIG pro nerezovou ocel | |
| ER308L: | Používá se ke svařování nerezových ocelí typu 304 a 304L. Nízký obsah uhlíku snižuje riziko vzniku karbidové koroze. |
| ER309L: | Vhodné pro svařování různých typů nerezových ocelí a pro spoje mezi nerezovými a nelegovanými ocelemi. |
| ER316L: | Používá se ke svařování nerezových ocelí typu 316 a 316L, poskytuje vynikající odolnost proti korozi v kyselém a chloridovém prostředí. |
| ER347: | Obsahuje niob, který stabilizuje svarový kov a zabraňuje karbidové korozi. Vhodný pro svařování austenitických nerezových ocelí. |
| Svařovací dráty TIG pro vysoce legované materiály | |
| ERNiCrMo-3: | Používá se ke svařování slitin niklu, chromu a molybdenu, jako je Inconel 625, a poskytuje vynikající odolnost proti korozi v různých prostředích. |
| ERNiCr-3: | Vhodný pro svařování slitin na bázi niklu, jako je Inconel 600. Poskytuje dobrou odolnost proti tepelně únavové korozi. |
| ERCuNi: | Používá se ke svařování slitin mědi a niklu, které mají vynikající odolnost proti mořské vodě a korozi. |
| ERNiFeCr-2: | Vhodné pro svařování slitin na bázi niklu a železa, které poskytují vynikající pevnost a odolnost proti korozi při vysokých teplotách |
Svařovací proces TIG pro nerezové a vysoce legované materiály
1. Příprava materiálu
Čištění: Povrch materiálu musí být důkladně očištěn od olejů, mastnoty, prachu a oxidů. Chemické čištění nebo mechanické broušení jsou běžné metody přípravy povrchu.
Odmaštění: Před svařováním je důležité odstranit veškeré mastné nečistoty, které by mohly ovlivnit kvalitu svaru.
2. Nastavení svařovacího zařízení
Výběr wolframové elektrody: Elektrody s přídavkem thoria, lanthanu nebo ceru jsou vhodné pro svařování nerezové oceli a vysoce legovaných materiálů. Elektroda by měla být ostrá, aby byl zajištěn stabilní oblouk.
Rozhodující je správné nastavení proudu a napětí. Proud musí být dostatečně vysoký, aby bylo dosaženo kvalitního svaru, ale ne tak vysoký, aby způsobil přehřátí materiálu.
3. Proces svařování
Použití inertního plynu: Nejčastěji používaným ochranným plynem je argon. V některých případech lze pro zlepšení průvaru svarem použít směs argonu a helia.
Udržování správné teploty: Nerezová ocel a vysoce legované materiály jsou citlivé na přívod tepla, proto je důležité sledovat teplotu, aby nedošlo k přehřátí a deformaci.
4. Svařovací techniky
Krátké svary a mezichlazení: Použití krátkých svarů a umožnění ochlazení svarového kovu mezi jednotlivými průchody pomáhá minimalizovat tepelné namáhání a deformace.
Technika vedení elektrody: Pro zajištění kvalitního průvaru a šířky svaru je důležité udržovat stálou vzdálenost mezi elektrodou a materiálem a pohybovat se rovnoměrně.
5. Dokončovací práce
Čištění a pasivace: Po svařování je třeba svar vyčistit a pasivovat, aby se odstranily zbytky oxidů a obnovila se korozní odolnost materiálu.
Výhody svařování TIG na nerezových a vysoce legovaných materiálech
Vysoce kvalitní svary: Metoda TIG poskytuje vynikající kontrolu nad svařovacím procesem, což umožňuje vyrábět svary nejvyšší kvality.
Esteticky přitažlivé svary: svary svařované metodou TIG jsou hladké a čisté, což je ideální pro aplikace, kde hraje důležitou roli vzhled.
Všestrannost: Metoda TIG je vhodná pro svařování tenkých i silných materiálů, takže je velmi univerzální.
Odolnost proti korozi: Použití nerezové oceli a vysoce legovaných přídavných materiálů zajišťuje, že svar bude mít stejné nebo lepší vlastnosti než základní materiál.
Svařování TIG pro nerezové a vysoce legované materiály
Svařování nerezových a vysoce legovaných materiálů metodou TIG se používá v celé řadě průmyslových odvětví:
Potravinářský a farmaceutický průmysl: výroba a opravy nádrží, potrubí a zařízení, kde je nezbytná vysoká hygienická a korozní odolnost.
Chemický a petrochemický průmysl: výroba reaktorů, výměníků tepla a potrubních systémů, které musí odolávat agresivním chemikáliím a vysokým teplotám.
Automobilový a lodní průmysl: Výroba výfukových systémů, palivových nádrží a konstrukčních prvků, které vyžadují vysokou pevnost a odolnost proti korozi.
Stavebnictví: Fasády, zábradlí a architektonické prvky, které kombinují estetiku s trvanlivostí a odolností vůči povětrnostním vlivům.
Svařování nerezové oceli a vysoce legovaných materiálů metodou TIG je vysoce specializovaná technika, která umožňuje dosáhnout nejvyšší kvality svarů. Použitím správných přídavných materiálů, pečlivou přípravou povrchu a přesným nastavením svařovacích parametrů je možné vyrobit svary, které splňují nejvyšší standardy kvality a odolnosti. Tato metoda je neocenitelná pro aplikace vyžadující kombinaci mechanické pevnosti, estetického vzhledu a vysoké odolnosti proti korozi.
 Drôt TIG BOHLER Thermanit H-347 1,6x1000mm (ER347) (71191)
 Drôt TIG BOHLER Thermanit H-347 2,4x1000mm (ER347) (71404)

Drát TIG BOHLER Thermanit H-347 2,0x1000mm (ER347) (71403)
800 Kč s DPH
Drát TIG BOHLER FFB-IG (ER310mod.) 2,4x1000mm/5kg (12855) 25 20 Mn
1.256 Kč s DPH
 Drôt TIG BOHLER Q T 308L 1,2x1000mm/5kg (82128)
 Drôt TIG BOHLER Q T 308L 2,0x1000mm/5kg (72094)
 Drôt TIG BOHLER Q T 308L 2,4x1000mm/5kg (72095)
 Drôt TIG BOHLER Q T 308L 3,2x1000mm/5kg (72096)
Drát TIG BOHLER QT 308L 1,6x1000mm/5kg (72093)
607 Kč s DPH
 Drôt TIG BOHLER Q T 309L 1,6x1000mm/5kg (72105)
 Drôt TIG BOHLER Q T 309L 2,0x1000mm/5kg (72106)
 Drôt TIG BOHLER Q T 309L 2,4x1000mm/5kg (72107)
Drát TIG BOHLER QT 309L 3,2x1000mm/5kg (72108)
653 Kč s DPH
 Drôt TIG BOHLER Q T 316L 2,4x1000mm/5kg (72114)
 Drôt TIG BOHLER Q T 316L 3,2x1000mm/5kg (72115)
Drát TIG BOHLER QT 316L 2,0x1000mm/5kg (72113)
666 Kč s DPH
 Drôt TIG BOHLER Q T 316L 2,0x1000mm/5kg (72113)
Drôt TIG BOHLER Q T 316L 2,4x1000mm/5kg (72114)
Drát TIG BOHLER QT 316L 3,2x1000mm/5kg (72115)
637 Kč s DPH
 Drôt TIG BOHLER THERMANIT GE-316L 1,6x1000mm (1.4430) (69631)
 Drôt TIG BOHLER THERMANIT GE-316L 2,4x1000mm (1.4430) (69633)
 Drôt TIG BOHLER THERMANIT GE-316L 1,2x1000mm (1.4430) (32114)
Drát TIG BOHLER THERMANIT GE-316L 4,0x1000mm (1.4430) (83655)
703 Kč s DPH
Drát TIG BOHLER FFB-IG (ER310mod.) 2,0x1000mm/5kg (12854) 25 20 Mn
1.302 Kč s DPH
 Drôt TIG BOHLER Q T 308L 1,6x1000mm/5kg (72093)
Drôt TIG BOHLER Q T 308L 2,0x1000mm/5kg (72094)
Drôt TIG BOHLER Q T 308L 2,4x1000mm/5kg (72095)
Drôt TIG BOHLER Q T 308L 3,2x1000mm/5kg (72096)
Drát TIG BOHLER QT 308L 1,2x1000mm/5kg (82128)
749 Kč s DPH
Drát TIG BOHLER Thermanit 309LSi 1,6x1000mm/5kg (73549)
734 Kč s DPH
Drát TIG BOHLER UTP A 651 1,6x1000mm/5kg (ER312) (37442)
1.947 Kč s DPH
 Drôt TIG BOHLER Thermanit 18/17 E MN 1,6x1000mm/5kg (70916)
 Drôt TIG BOHLER Thermanit 18/17 E MN 2,0x1000mm/5kg (70917)
 Drôt TIG BOHLER Thermanit 18/17 E MN 2,4x1000mm/5kg (70918)
Drát TIG BOHLER Thermanit 18/17 E MN 1,2x1000mm/5kg (80985) atler. (Bohler ASN 5-IG)
2.229 Kč s DPH
 Drôt TIG BOHLER Thermanit 18/17 E MN 1,2x1000mm/5kg (80985)
Drôt TIG BOHLER Thermanit 18/17 E MN 2,0x1000mm/5kg (70917)
Drôt TIG BOHLER Thermanit 18/17 E MN 2,4x1000mm/5kg (70918)
Drát TIG BOHLER Thermanit 18/17 E MN 1,6x1000mm/5kg (70916) atler. (Bohler ASN 5-IG)
2.053 Kč s DPH
Drôt TIG BOHLER Thermanit 18/17 E MN 1,2x1000mm/5kg (80985)
Drôt TIG BOHLER Thermanit 18/17 E MN 1,6x1000mm/5kg (70916)
Drôt TIG BOHLER Thermanit 18/17 E MN 2,4x1000mm/5kg (70918)
Drát TIG BOHLER Thermanit 18/17 E MN 2,0x1000mm/5kg (70917) atler. (Bohler ASN 5-IG)
1.652 Kč s DPH
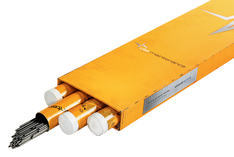 Drôt TIG BOHLER UTP A 068 HH 2,4x1000mm (84720)
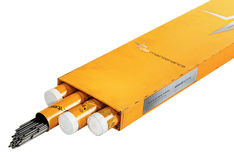 Drôt TIG BOHLER UTP A 068 HH 2,0x1000mm (83723)
Drát TIG BOHLER UTP A068 HH 1,6x1000mm (83725)
3.713 Kč s DPH
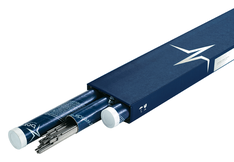 Drôt TIG BOHLER Thermanit 25/09 2,0x1000mm/5kg SuperDuplex (64784)
Drát TIG BOHLER Thermanit 25/09 2,4x1000mm/5kg SuperDuplex (64796)
1.401 Kč s DPH
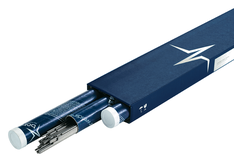 Drôt TIG BOHLER Thermanit A-318 1,2x1000mm/5kg (1.4576/ER318) (60190)
 Drôt TIG BOHLER Thermanit A-318 1,6x1000mm/5kg (1.4576/ER318) (71384)
 Drôt TIG BOHLER Thermanit A-318 2,0x1000mm/5kg (1.4576/ER318) (71385)
 Drôt TIG BOHLER Thermanit A-318 2,4x1000mm/5kg (1.4576/ER318) (71386)
Drát TIG BOHLER Thermanit A-318 3,2x1000mm/5kg (1.4576/ER318) (71389)
1.106 Kč s DPH
 Drôt TIG BOHLER Thermanit H-347 2,0x1000mm (ER347) (71403)
Drôt TIG BOHLER Thermanit H-347 2,4x1000mm (ER347) (71404)
Drát TIG BOHLER Thermanit H-347 1,6x1000mm (ER347) (71191)
791 Kč s DPH
 1,0x1000mm/5kg
 1,2x1000mm/5kg
 2,0x1000mm/5kg
 2,4x1000mm/5kg
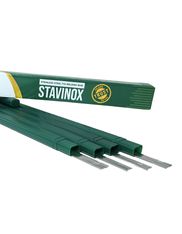 3,2x1000mm/5kg
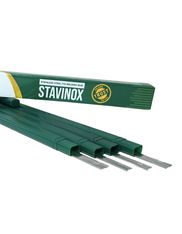 4,0x1000mm/5kg
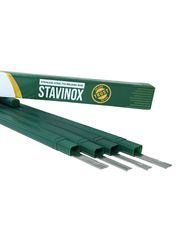
Drát TIG STAVINOX ER 316LSi 1,6x1000mm/5kg (1.4430)
369 Kč s DPH
1,0x1000mm/5kg
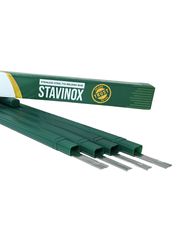 1,6x1000mm/5kg
2,0x1000mm/5kg
2,4x1000mm/5kg
3,2x1000mm/5kg
4,0x1000mm/5kg
Drát TIG STAVINOX ER 316LSi 1,2x1000mm/5kg (1.4430)
384 Kč s DPH
1,2x1000mm/5kg
1,6x1000mm/5kg
2,0x1000mm/5kg
2,4x1000mm/5kg
3,2x1000mm/5kg
4,0x1000mm/5kg
Drát TIG STAVINOX ER 316LSi 1,0x1000mm/5kg (1.4430)
400 Kč s DPH
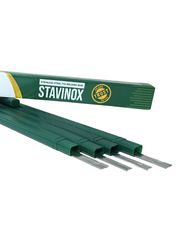 1,2x1000mm/5kg
 2,0x1000mm/5kg
 2,4x1000mm/5kg
 3,2x1000mm/5kg
Drát TIG STAVINOX ER 309LSi 1,6x1000mm/5kg (1.4332)
257 Kč s DPH
1,2x1000mm/5kg
 1,6x1000mm/5kg
2,0x1000mm/5kg
2,4x1000mm/5kg
Drát TIG STAVINOX ER 309LSi 3,2x1000mm/5kg (1.4332)
254 Kč s DPH
 1,0x1000mm/5kg
 1,2x1000mm/5kg
 2,0x1000mm/5kg
 2,4x1000mm/5kg
 3,2x1000mm/5kg
Drát TIG STAVINOX ER 308LSi 1,6x1000mm/5kg (1.4316)
240 Kč s DPH


Oblíbené značky produktů
ZVARCENTRUM - VALTEC
VALTEC spol.s r.o. se v divizi ZVARCENTRUM zaměřuje na celou řadu výrobků potřebných nejen pro svářeče. Prodej svařovací techniky a příslušenství, přídavných a spotřebních materiálů, elektrického nářadí, AKU a ručního nářadí a prodej technických plynů. V oblasti služeb nabízíme profesionální servis svářecí techniky, příslušenství a nářadí a prodej technických plynů.
Adresa
Otevírací doba
Kontakty
VALTEC spol. s r. o.
Lieskovská cesta 13
962 21 Lieskovec
Zobrazit na mapě
| Pondělí: | 7:00 - 16:00 |
| Úterý: | 7:00 - 16:00 |
| Středa: | 7:00 - 16:00 |
| Čtvrtek: | 7:00 - 16:00 |
| Pátek: | 7:00 - 16:00 |
| Sobota: | Zavřeno |
| Neděle: | Zavřeno |
Lieskovská cesta 13
962 21 Lieskovec





