


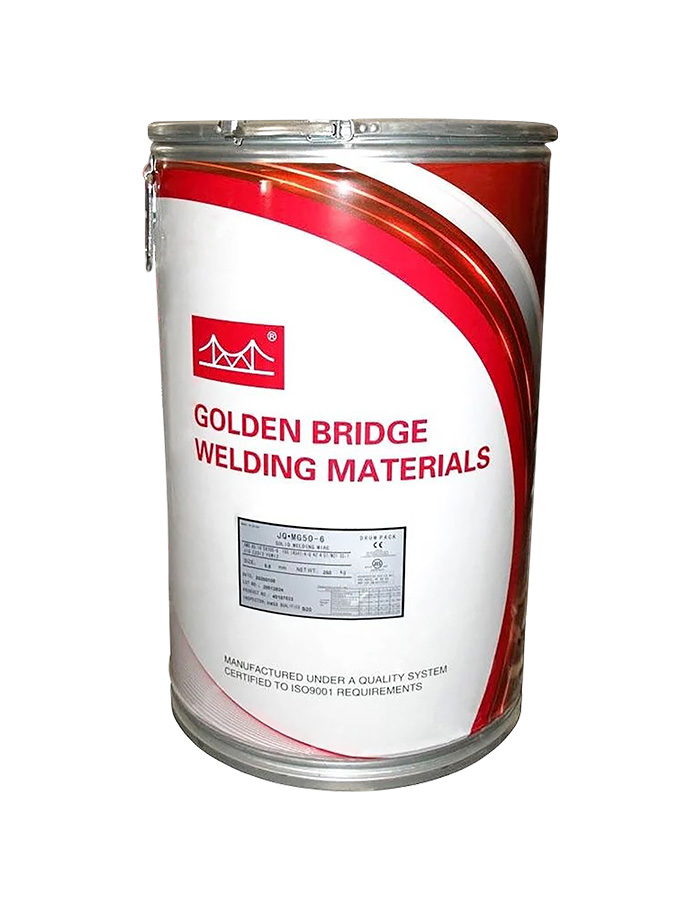
Drát MIG WELD SG2 1,0mm /250kg JQ MG50-6 GOLDEN BRIDGE (G3Si1) sud
Potřebujete poradit?
Drát MIG WELD SG2 1,0mm /250kg JQ MG50-6 GOLDEN BRIDGE (G3Si1) sud
 1,0/250 kg
69 Kč s DPH
 1,2/250 kg
68 Kč s DPH
69 Kč s DPH

Drát MIG WELD SG2 1,0 mm / 250 kg JQ MG50-6 GOLDEN BRIDGE (G3Si1) – sud
Svářicí drát MIG WELD SG2 JQ MG50-6 GOLDEN BRIDGE je profesionální poměděný plný ocelový drát určený pro MAG svařování nelegovaných a nízkolegovaných konstrukčních ocelí. Odpovídá klasifikaci AWS A5.18: ER70S-6 a EN ISO 14341-A: G 42 4 C1/M21 3Si1. Patří do materiálové skupiny SG2 / G3Si1 a je vhodný pro ruční, mechanizované, automatizované i robotizované svařování.
Drát je legován manganem a křemíkem, které zajišťují dobré dezoxidační vlastnosti a přispívají k vytváření pevných a houževnatých svarových spojů. Měděná povrchová vrstva chrání drát před povrchovou oxidací a zajišťuje spolehlivý přenos svařovacího proudu přes kontaktní špičku hořáku.
GOLDEN BRIDGE JQ MG50-6 se vyznačuje stabilním elektrickým obloukem, nízkou tvorbou rozstřiku, plynulým podáváním a rovnoměrným vzhledem svarového švu. Výrobce uvádí dobrou toleranci vůči zbytkům okaliny a olejovým nečistotám na povrchu základního materiálu a nízkou citlivost na vznik pór v rámci správných podmínek svařování. Před svařováním se přesto doporučuje svařované plochy očistit.
Drát je vhodný pro svařování uhlíkových a nízkolegovaných konstrukčních ocelí s pevností v tahu přibližně 500 MPa, zejména S235, S275 a S355. Uplatňuje se při výrobě ocelových konstrukcí, nosníků, mostních prvků, rámů, automobilových dílů, dopravních zařízení, strojových součástek a průmyslových svařovaných sestav.
Významnou předností této varianty je velkokapacitní balení 250 kg v sudu, určené především pro pracoviště s vysokou spotřebou svařicího drátu. V porovnání s běžnými 15kg cívkami umožňuje výrazně omezit prostoje způsobené výměnou balení a zvyšovat produktivitu sériové výroby. Sudové balení je vhodné zejména pro robotizovaná svařovací pracoviště, automatizované výrobní linky a průmyslová svařovací zařízení s externím podáváním drátu.
Při použití sudového balení je nutné zajistit kompatibilní systém odvíjení a vedení drátu včetně vhodného odvíjecího příslušenství a podávacího systému. Konkrétní kompatibilitu je nutné ověřit podle typu svařovacího zařízení a provedení suda.
Svařování se provádí procesem MAG (135) pod ochranou 100 % CO2 (C1) nebo vhodnou směsí argonu a oxidu uhličitého (M21) podle EN ISO 14175. Používá se stejnosměrný svařovací proud s kladnou polaritou drátu DC+.
Průměr 1,0 mm poskytuje dobrý kompromis mezi kontrolou svarové koupěle a výkonem odtavování. Výrobce pro tento průměr uvádí svařovací proud 50–220 A a při použití CO2 doporučuje průtok ochranného plynu přibližně 15–20 l/min. Přesné svařovací napětí se nastavuje podle ochranného plynu, tloušťky materiálu, svařovací polohy a režimu přenosu kovu.
Drát se dodává ve velkokapacitním sudu s obsahem 250 kg svařicího drátu. Balení je vhodné pro dlouhodobý provoz průmyslových svařicích pracovišť s vysokým objemem výroby.
Hlavní výhody:
- Profesionální svařicí drát GOLDEN BRIDGE JQ MG50-6
- Klasifikace SG2 / G3Si1 / AWS ER70S-6
- Poměděný povrch pro dobrý elektrický kontakt
- Určen pro MAG svařování nelegovaných a nízkolegovaných ocelí
- Stabilní elektrický oblouk a plynulý průběh svařování
- Nízká tvorba rozstřiku
- Spolehlivé podávání svařicího drátu
- Rovnoměrný vzhled svarové housenky
- Dobré dezoxidační vlastnosti díky manganu a křemíku
- Dobrá tolerance vůči zbytkům žárových vrstev a povrchovým nečistotám
- Nízká citlivost na pórovitost při správných podmínkách svařování
- Možnost svařování ve všech běžných polohách
- Vhodný pro konstrukční oceli S235, S275 a S355
- Využití při výrobě ocelových konstrukcí, rámů a nosníků
- Vhodný pro strojírenskou a automobilovou výrobu
- Velkokapacitní balení 250 kg v sudu
- Méně prostojů způsobených výměnou svařicího drátu
- Vhodný pro robotizovaná a automatizovaná svařecí pracoviště
- Možnost kontinuálního podávání pomocí externího systému
- Ochranný plyn CO2 nebo Ar/CO2
- Svařování stejnosměrným proudem DC+
- Průměr 1,0 mm pro univerzální MAG svařování
Klasifikace:
| Norma / označení | Klasifikace |
|---|---|
| AWS A5.18 | ER70S-6 |
| EN ISO 14341-A | G 42 4 C1/M21 3Si1 |
| JIS | YGW12 |
| Materiálová skupina | SG2 / G3Si1 |
| Obchodní označení | JQ MG50-6 |
| Typ přídavného materiálu | Plný poměděný ocelový svařovací drát |
| Svářovací proces | MAG (135) |
| Ochranný plyn | C1 / M21 |
| Polarita | DC+ |
| Balení | Sud, 250 kg |
Chemické složení:
| Chemický prvek | Referenční obsah (%) |
|---|---|
| Uhlík (C) | 0,077 |
| Mangán (Mn) | 1,54 |
| Křemík (Si) | 0,88 |
| Síra (S) | 0,011 |
| Fosfor (P) | 0,012 |
| Nikl (Ni) | 0,011 |
| Chrom (Cr) | 0,020 |
| Molybden (Mo) | 0,008 |
| Vanad (V) | 0,001 |
| Měď (Cu) | 0,14 |
| Železo (Fe) | Zbytek |
Příklad chemického složení drátu GOLDEN BRIDGE JQ MG50-6 podle výrobce. Hodnoty nepředstavují rozbor konkrétní výrobní šarže.
Mechanické vlastnosti:
| Mechanická vlastnost | Příklad naměřené hodnoty |
|---|---|
| Mez kluzu Re / Rp0,2 | 450 MPa |
| Pevnost v tahu Rm | 555 MPa |
| Protažnost A | 29 % |
| Nárazová práce KV (-40 °C) | 77 / 95 / 83 J |
| Stav svarového kovu | Po svařování, bez následného tepelného zpracování |
Referenční výsledky zkoušek čistého svarového kovu podle GOLDEN BRIDGE. Nejsou garantovanými minimálními hodnotami ani certifikátem konkrétní dodávky.
Potřebujete poradit?
Alternativní zboží
Drát MIG BOHLER ECOspark 420 1,0mm /18kg (SG2/G3Si1) 62154 nepoměděný
69 Kč s DPH
Drát MIG BOHLER EMK 6 SG2 1,0mm /18kg (G3Si1) 71290
94 Kč s DPH
Drát MIG BOHLER EMK 6 SG2 1,0mm /250kg (G3Si1) (56545)
70 Kč s DPH
Drát MIG BOHLER EMK 6-D SG2 1,0mm/15kg (G3Si1) (71363)
94 Kč s DPH
Drát MIG BOHLER EMK 6-D SG2 1,0mm/18kg (G3Si1) (71502)
94 Kč s DPH
Drát MIG BOHLER EMK 6-Ultra 1,0mm /18kg (SG2/G3Si1) 89151
71 Kč s DPH
Drát MIG ELBOR BRONZATO SG2 1,0 /250kg G3Si1 (2FUS10KG250BR)
67 Kč s DPH
 Drôt MIG ELBOR BRONZATO SG2 1,2/16kg
65 Kč s DPH
Drát MIG ELBOR BRONZATO SG2 1,0/16kg G3Si1 (2SPF10KG16BR)
66 Kč s DPH
Drát MIG ELBOR SG2 1,0/16kg G3Si1 (2SPF10KG16)
68 Kč s DPH
Drát MIG ELBOR SG2 1,0/250kg G3Si1 (2FUS10KG250)
68 Kč s DPH
Potřebujete poradit?


Lieskovská cesta 13
962 21 Lieskovec





