


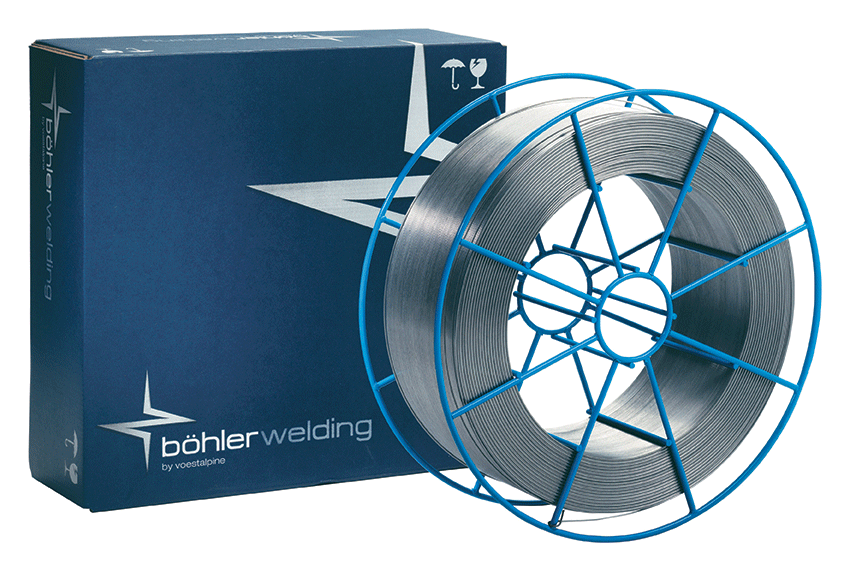
Drát MIG BOHLER QG 307 1,2mm /15kg (72102) ER307 18 8 Mn
Potřebujete poradit?
Drát MIG BOHLER QG 307 1,2mm /15kg (72102) ER307 18 8 Mn
 Drôt MIG BOHLER Q G 307 1,0mm /15kg (72086) ER307 18 8 Mn
477 Kč s DPH
 Drôt MIG BOHLER Q G 307 1,2mm /15kg (72102) ER307 18 8 Mn
464 Kč s DPH
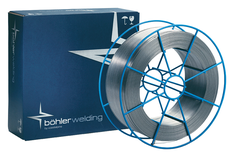 Drôt MIG BOHLER Q G 307 1,6mm /15kg (72088) ER307 18 8 Mn
496 Kč s DPH
464 Kč s DPH

Drát MIG BÖHLER Q G 307 1,2 mm / 15 kg / 1.4370 / BS300 (72102)
Drát MIG BÖHLER Q G 307 je vysokolegovaný austenitický svařovací drát určený pro MIG/MAG svařování rozdílných a obtížně svařitelných ocelí, žáruvzdorných chromových a chromniklových ocelí a odlitků. Díky chemickému složení typu Cr-Ni-Mn s přibližně 19 % chromu, 9 % niklu a 7 % manganu poskytuje houževnatý svarový kov s dobrou tažností a odolností proti vzniku trhlin při mechanickém namáhání.
Používá se při svařování kombinací konstrukčních, jemnozrnných, zušlechtěných a vysokolegovaných ocelí. Vhodný je zejména pro spojování austenitických a feritických materiálů, opravné svary a vytváření houževnatých mezivrstev před tvrdonavařováním. Uplatnění nachází při opravách strojových součástí, ocelových konstrukcí a průmyslových zařízení. Průměr 1,2 mm je vhodný pro svařování středně silných a silnějších materiálů a umožňuje vyšší výkon odtavování. 15 kg cívka BS300-BLUE je určena pro profesionální použití v kovovýrobě, údržbě a průmyslových provozech.
Hlavní výhody:
- Vysokolegovaný austenitický MIG/MAG drát BÖHLER Q G 307
- Vhodný pro svařování rozdílných a těžko svařitelných ocelí
- Použitelný pro spoje mezi austenitickými a feritickými ocelmi
- Vhodný pro svařování a navařování žáruvzdorných ocelí a odlitků
- Vyšší obsah manganu pro dobrou houževnatost a tažnost svarového kovu
- Vhodný pro opravné návary a houževnaté mezivrstvy pod tvrdonávary
- Použitelný pro vybrané žáruvzdorné oceli do 850 °C podle výrobce
- Průměr 1,2 mm pro vyšší svarový výkon a svařování silnějších materiálů
- Možnost použití ochranných plynů M12, M13 a M21
- Schválení TÜV, DB a CE
Klasifikace:
| Norma / označení | Klasifikace |
|---|---|
| AWS A5.9 / SFA-5.9 | ER307 (mod.) |
| EN ISO 14343-A | G 18 8 Mn |
| W.Nr. / materiálové číslo | 1.4370 |
| Typ přídavného materiálu | Plný vysokolegovaný austenitický svařovací drát |
| Svářovací proces | MIG/MAG |
Chemické složení:
| Chemický prvek | Obsah (%) |
|---|---|
| Uhlík (C) | 0,08 |
| Křemík (Si) | 0,8 |
| Mangán (Mn) | 7,0 |
| Chrom (Cr) | 19,0 |
| Nikl (Ni) | 9,0 |
Typické chemické složení podle technického listu BÖHLER Welding.
Mechanické vlastnosti:
| Mechanická vlastnost | Typická hodnota |
|---|---|
| Mez kluzu Rp0,2 | 430 MPa |
| Pevnost v tahu Rm | 640 MPa |
| Tažnost A (L0 = 5d0) | 36 % |
| Nárazová energie KV (+20 °C) | 100 J |
| Nárazová energie KV (-110 °C) | min. 32 J |
Typické mechanické vlastnosti čistého svarového kovu v stavu po svařování při použití ochranného plynu Ar + 2,5 % CO2. Hodnoty dle technického listu BÖHLER Welding.
Potřebujete poradit?
Potřebujete poradit?


Lieskovská cesta 13
962 21 Lieskovec





