


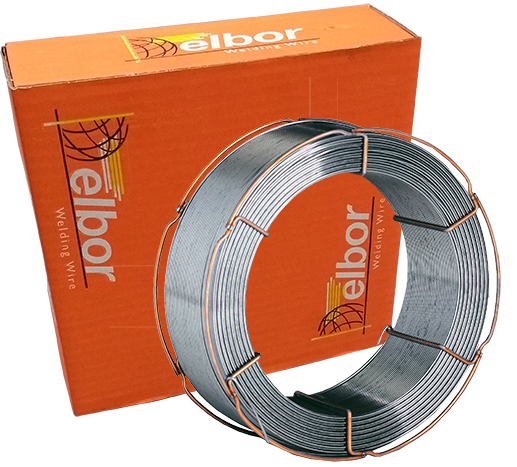
Drát MIG ELBOR AlMg5 1,0/7kg (5356) D-300
Potřebujete poradit?
Drát MIG ELBOR AlMg5 1,0/7kg (5356) D-300
| Množství | CenaJednotková cena | Sleva % |
|---|---|---|
| 1535kg | 5.637 Kč376 Kč | 9% |
| 3670kg | 12.786 Kč355 Kč | 14% |
| 71140kg | 24.338 Kč343 Kč | 17% |
| 141∞kg | 46.586 Kč330 Kč | 20% |
413 Kč s DPH

Drát MIG ELBOR AlMg5 1,0 mm / 7 kg (ER5356) D-300
Drát MIG ELBOR AlMg5 je plný hliníkový svařovací drát legovaný přibližně 5 % hořčíkem, určený pro MIG svařování hliníkových slitin skupiny AlMg a vybraných slitin AlMgSi. Odpovídá klasifikaci AWS A5.10: ER5356 a EN ISO 18273: S Al 5356 (AlMg5Cr). Materiálové označení je 3.3556.
Drát se vyznačuje dobrými mechanickými vlastnostmi, vysokou houževnatostí a odolností proti atmosférické a morské korozi. Přibližný 5% obsah hořčíku poskytuje svarovému kovu dobrou pevnost a umožňuje vytvářet spolehlivé spoje při svařování vhodných hliníkových slitin. V porovnání s křemíkem legovanými dráty typu AlSi5 (ER4043) poskytuje vyšší pevnost svarového kovu a zpravidla lepší barevnou shodu po eloxování.
ELBOR AlMg5 je vhodný zejména pro svařování slitin EN AW-5052, EN AW-5083, EN AW-5086 a EN AW-5754, jako i vybraných slitin skupiny AlMgSi, například EN AW-6060, EN AW-6061 a EN AW-6082, pokud to umožňuje požadovaný technologický postup a vlastnosti svarového spoje. Používá se při výrobě hliníkových konstrukcí, nádrží, zásobníků, přívěsů, lodních součástí, dopravních prostředků a strojových dílů.
Svařování se provádí procesem MIG (131) s použitím inertního ochranného plynu, nejčastěji čistého argonu (I1) nebo směsi argonu a helia (I3) podle EN ISO 14175. Drát se používá se stejnosměrným svařovacím proudem a kladnou polaritou elektrody DC+. Pro spolehlivé podávání hliníkového drátu se doporučují podávací kladky s U-drážkou a vedení drátu vhodné pro hliník.
Průměr 1,0 mm je vhodný pro svařování tenčích a středně hrubých hliníkových dílů, kde je potřeba dobrá kontrola svarové vany. Drát se dodává na cívce D300 s hmotností 7 kg pro profesionální použití v kovovýrobě, strojírenství, dopravním a lodním průmyslu.
Hlavní výhody:
- Profesionální hliníkový svařovací drát ELBOR AlMg5
- Klasifikace AWS ER5356 / EN ISO 18273 S Al 5356
- Materiálové označení 3.3556
- Obsah hořčíku přibližně 5 %
- Vhodný pro MIG svařování hliníkových slitin AlMg
- Dobrá pevnost a houževnatost svarového kovu
- Vysoká odolnost proti atmosférické a morské korozi
- Vhodný pro hliníkové konstrukce používané ve venkovním prostředí
- Dobrá barevná shoda svaru po eloxování oproti drátům AlSi5
- Vhodný pro slitiny EN AW-5052, 5083, 5086 a 5754
- Použitelný i pro vybrané slitiny skupiny AlMgSi
- Vhodný pro výrobu nádrží, přívěsů, lodních konstrukcí a dopravní techniky
- MIG svařování s ochranným plynem argon nebo argon/helium
- Svařování stejnosměrným proudem DC+
- Průměr 1,0 mm pro precizní a kontrolované svařování hliníku
- Svařovací proud 70–180 A podle technických údajů ELBOR
- Balení 7 kg na cívce D300
Klasifikace:
| Norma / označení | Klasifikace |
|---|---|
| AWS A5.10 / SFA-5.10 | ER5356 |
| EN ISO 18273 | S Al 5356 (AlMg5Cr) |
| Materiálové číslo | 3.3556 |
| DIN 1732 | SG-AlMg5 |
| Obchodní označení | ELBOR AlMg5 / ELB 5356 |
| Typ přídavného materiálu | Plný hliníkový svarovací drát |
| Svářovací proces | MIG (131) |
| Polarita | DC+ |
Chemické složení:
| Chemický prvek | Typický obsah (%) |
|---|---|
| Hořčík (Mg) | 5,00 |
| Chrom (Cr) | 0,10 |
| Mangán (Mn) | 0,10 |
| Křemík (Si) | 0,10 |
| Železo (Fe) | 0,20 |
| Měď (Cu) | 0,02 |
| Zinek (Zn) | 0,05 |
| Titan (Ti) | 0,01 |
| Beryllium (Be) | Max. 0,0003 |
| Hliník (Al) | Zbytek |
Typické chemické složení ELBOR AlMg5 podle technických údajů distributora LEGNEX. Hodnoty nejsou rozborem konkrétní výrobní šarže.
Mechanické vlastnosti:
| Mechanická vlastnost | Hodnota |
|---|---|
| Mez kluzu Rp0,2 | Neuvedeno v dostupných údajích ELBOR |
| Pevnost v tahu Rm | Přibližně 270 MPa |
| Tažnost A5 | Přibližně 20 % nebo více |
| Nárazová práce KV | Neuvedena |
Typické mechanické vlastnosti svarového kovu podle technických údajů distributorů ELBOR. Skutečné vlastnosti svařeného spoje závisí na základním materiálu, ochranném plynu a svařovacích podmínkách.
Potřebujete poradit?
Alternativní zboží
 Drôt MIG ALUNOX AlMg5 1,2mm/7kg (5356)
420 Kč s DPH
Drát MIG ALUNOX AlMg5 1,0mm/7kg (5356)
427 Kč s DPH
Drát MIG BOHLER UNION ALMG 5 1,0mm/7kg (5356) (26357)
542 Kč s DPH
Drát MIG WELD ML5356 (AlMg5) 1,0 mm/7 kg, BS300
376 Kč s DPH
 Drôt MIG ALUNOX AlMg5 0,8mm /2kg
585 Kč s DPH
 Drôt MIG ALUNOX AlMg5 1,2/2kg
543 Kč s DPH
Drát MIG ALUNOX AlMg5 1,0/2kg 5356
547 Kč s DPH
Potřebujete poradit?


Lieskovská cesta 13
962 21 Lieskovec





